تُشكّل النتوءات الكبيرة على حواف قطع رقائق الختم الساخن مشكلةً مُستمرةً للعديد من المُشغلين. لا تُؤثر هذه النتوءات على مظهر المنتج النهائي فحسب، بل يُمكنها أيضًا أن تُطلق مسحوق الألومنيوم خلال مراحل الختم الساخن اللاحقة، مما يُلوث لوحة الختم الساخن ويُسبب ظهور "بقع"، وفي الحالات الشديدة، قد تُؤدي إلى كسر الرقائق وتوقف العمل. يُبادر الكثيرون إلى شحذ السكاكين وتغييرها فورًا عند رؤية نتوء، لكن المشكلة غالبًا ما تتكرر. والسبب الجذري هونادراً ما يكون سبب النتوءات عاملاً واحداً؛ فهي عادة ما تنتج عن التأثير المشترك لعوامل متعددة مثل حالة الأداة، ودقة الخلوص، وتقلبات الشد، والامتصاص الكهروستاتيكي.
فيما يلي، نقدم نهجًا عمليًا للتحقيق والحل من أربعة أبعاد رئيسية.

الخطوة الأولى: قرر أولاً ما إذا كنت ستقص أو تمزق
رقائق الختم الساخن هي مادة مركبة رقيقة متعددة الطبقات نموذجية. تتفاوت صلابة ومتانة طبقة PET الأساسية، وطبقة الفصل، والطبقة المطلية بالألومنيوم بشكل كبير، لكن سمكها الإجمالي غالبًا ما يتراوح بين 12 و25 ميكرومترًا فقط. عندما تكون الأداة في حالة جيدة، تُقص المادة وتُفصل بسلاسة، مع قطع ناعمة. بمجرد أن تصبح حافة الشفرة غير نشطة أو يختل توازن الفجوة، تتعرض المادة لقوى ضغط وسحب. تحت تأثير إجهاد الشد، تخضع الطبقة المطلية بالألومنيوم لتشوه لدن، وتظهر حواف التمزق والفصل بشكل طبيعي نتوءات مسننة أو خيطية.
إذن، الحكم الأول بسيط:إذا ظهرت النتوءات فجأة وعلى مساحة واسعة، فتحقق من الأداة أولاً في أكثر من 90% من الحالاتفي بعض الحالات، لا تستطيع السكين غير الحادة قطع الرقاقة المعدنية بكفاءة، بل ستخترقها بصعوبة بالغة. يُنصح بتسجيل استخدام الشفرة واستبدالها بناءً على عدد الأمتار المقطوعة في مقياس القطع، بدلاً من الانتظار حتى تعجز عن القطع تماماً قبل استبدالها.
بعد تغيير الأدوات، تكمن الدقة الحقيقية في ضبط الخلوص. يُنصح بضبط الخلوص الجانبي لشفرات الختم الحراري الدائرية بين 0.02 و0.05 مم، مع تداخل (عمق القطع) ضمن نطاق 0.01 إلى 0.03 مم. تتسبب الفجوات الكبيرة في تمزق المواد؛ أما إذا كان الخلوص صغيرًا جدًا، فإن الشفرات تتداخل مع بعضها البعض وتُسرّع التآكل، مما يُسبب أيضًا نتوءات مضغوطة. إحدى الطرق العملية لتقييم ذلك هي: وضع ورقة طباعة رقيقة بين الشفرتين العلوية والسفلية وسحبها. إذا شعرت بمقاومة ولكنك تستطيع القطع بسلاسة، فهذا يعني أن الشفرات في مكانها الصحيح.
بالإضافة إلى ذلك، العموديُعدّ التجاوز غير المقصود عاملاً قاتلاً للدقة يتم تجاهلهاستخدم مقياسًا قرصيًا للكشف عن الانحراف الشعاعي لعمود الأداة؛ يلزم إجراء معايرة إذا تجاوز 0.02 مم. تُعد الحركة المحورية لشفرة القاعدة (بكرة السندان) بالغة الأهمية أيضًا؛ فعندما تتأرجح الإبرة أكثر من 0.03 مم، يجب شد غطاء المحمل - إذ أن نسبة كبيرة من عدم انتظام الحافة الديناميكي ناتجة في الواقع عن قاطع القاعدة وليس عن القطع العلوي.
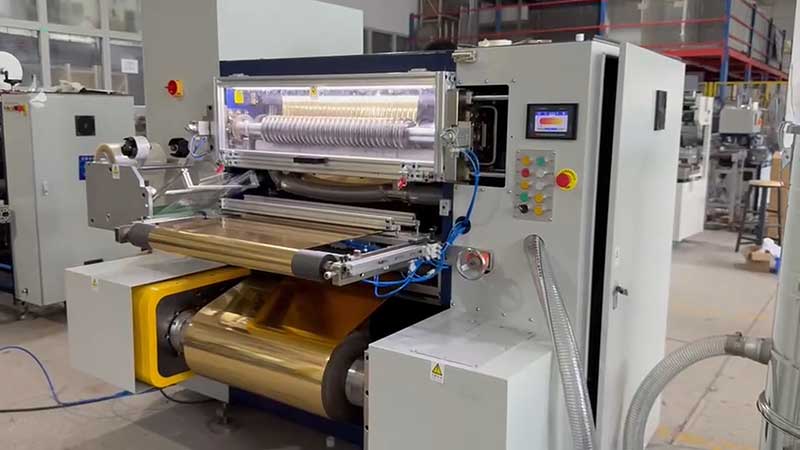
الخطوة الثانية: إذا لم يكن بالإمكان تثبيت الشد، فمهما كانت دقة ضبط السكين، فسيكون ذلك مضيعة للوقت.
لا يؤدي عدم التحكم السليم في الشد إلى ظهور نتوءات واضحة فورًا كما هو الحال مع السكين غير الحادة، ولكنه قد يتسبب في ظهورها بشكل متقطع، مما يزيد من صعوبة تحديد المشكلة. إذا كان الشد منخفضًا جدًا، فإن شريط الرقاقة المعدنية يهتز في منطقة القطع، وتقطع الشفرة بشكل متكرر كمنشار، مما ينتج عنه حواف غير متساوية. أما الشد المفرط فيؤدي إلى تمدد وتشوه طبقة PET الأساسية، مما يولد إجهادًا داخليًا عند الشق ويجعل الحواف عرضة للتشقق.
يتراوح نطاق الشد الموصى به لرقائق الختم الساخن بين 1.5 و3 نيوتن/مم² تقريبًا، ولكناستراتيجية شد التناقصالأمر الأكثر أهمية هو: مع ازدياد قطر اللفائف، يجب أن ينخفض الشد وفقًا لمنحنى مُحدد مسبقًا لتجنب ضغط الطبقة الخارجية على الطبقة الداخلية، مما قد يُسبب تجاعيد أو انتقال طبقة الألومنيوم. يُضبط التناقص النموذجي بين 15% و25%. عمليًا، باستخدام مقياس الشد لقياس توتر سطح الرقاقة، إذا كان التذبذب ضمن نطاق ±0.5 نيوتن، تُعتبر الرقاقة مطابقة للمواصفات. إذا كان الجهاز مزودًا بوحدة تحكم أوتوماتيكية في الشد، وكان الانحراف بين القيمة المُحددة وقيمة التغذية الراجعة الفعلية يتجاوز 10%، فيجب التحقق من عدم وجود تسريب للهواء من عمود تمديد الهواء أو من استقرار خرج مكابح المسحوق المغناطيسي.
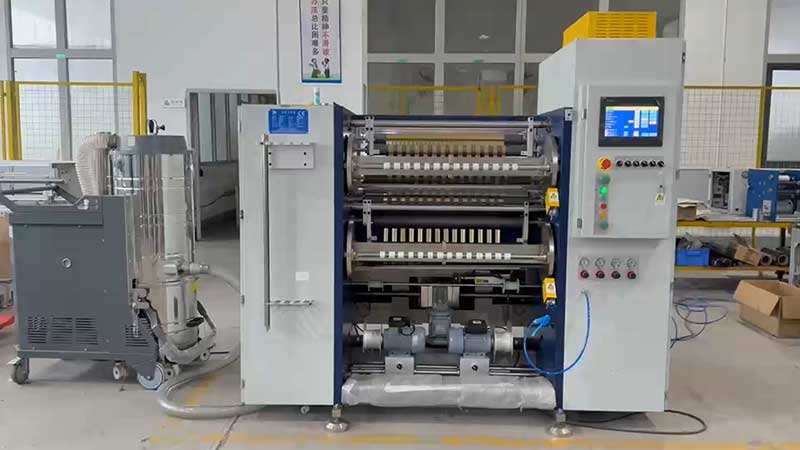
الخطوة 3: غالباً ما يتم التقليل من شأن "الأضرار الثانوية" الناجمة عن الكهرباء الساكنة والحطام.
تستخدم رقائق الختم الساخن غشاءً بلاستيكيًا كمادة أساسية، يتميز بعزله الجيد. أثناء القطع عالي السرعة، تجذب الكهرباء الساكنة المتولدة عن الاحتكاك رقائق الألومنيوم ومسحوقها. تضغط هذه الجزيئات بشكل متكرر على الحواف المقطوعة حديثًا، مُشكّلةً نتوءات ثانوية، تُعدّ بدورها مصدرًا مباشرًا لبقع الختم الساخن. عند سرعات تشغيل تتراوح بين 200 و400 متر في الدقيقة، يتضاعف تأثير الكهرباء الساكنة بشكل كبير.
يتطلب الحل تنفيذًا داعمًا: تثبيت ثابتقضبان الإزالة أو فوهات الأيوناتقبل وبعد عملية القطع، بالتنسيق مع أنظمة شفط الهواء لإزالة الرقائق فورًا، مع ضمان ألا تتجاوز مقاومة التأريض للمعدات 4 أوم. هذه الخطوة غير مكلفة، لكن تأثيرها على تحسين النتوءات يكون فوريًا في أغلب الأحيان.
الخطوة الرابعة: ترسيخ عادة الفحص "الثابت أولاً، ثم الديناميكي"
عندما يصعب تحديد موقع مشاكل النتوءات بشكل مباشر، فإن اتباع تسلسل ثابت يكون أكثر فعالية من التخمين بناءً على الخبرة:أوقف الآلة أولاً للتحقق من وجود أي تشققات على حافة القطع، وقم بقياس الفجوات والتداخلات، ونظف أسطح بكرات الضغط وبكرات التوجيه؛ ثم شغّلها بسرعة منخفضة بدون حمل، باستخدام مؤشر قياس لقياس انحراف عمود الأداة وشفرة القاعدة؛ وأخيراً، استخدم رقائق معدنية لاختبار القطع، ولاحظ شكل المقطع العرضي تحت عدسة مكبرة—إذا كانت النتوءات على جانب واحد شائعة، فهذا يشير إلى أن الشفرة ليست موازية للشفرة الأساسية؛ وإذا كان كلا الجانبين يحتويان على نتوءات تشبه المخمل، فهذا يشير إلى أن الشفرة غير معالجة أو أن زاوية القطع صغيرة جدًا.
يُستحسن أيضًا فحص حالة الأسطوانة بشكل دوري. قد تتسبب الأجسام الغريبة أو تلف سطح الأسطوانة في عدم انتظام الضغط الموضعي، مما ينتج عنه حواف قطع غير متساوية. ينبغي أن تستخدم أسطوانات الضغط مطاط البولي يوريثان بصلابة تتراوح بين 60 و75 على مقياس شور A؛ إذ قد يؤدي كون الأسطوانة شديدة الصلابة أو شديدة الليونة إلى اختلال توزيع الضغط.
ملخص
تُلبي المعالجة الأساسية للنتوءات الناتجة عن عملية الشق في رقائق الختم الساخن المعايير في أربعة أبعاد.: دقة هندسة الأداة، وثبات الشد، وإزالة الشحنات الساكنة، ومحاذاة الموادغالباً ما يؤدي توقع حل المشكلة نهائياً باستخدام سكين جديدة إلى ظهورها مجدداً في عملية الإنتاج التالية. لذا، يُنصح بتسجيل معايير كل فحص - مثل استخدام مقياس الشفرة، وقيمة الخلوص، وضبط الشد، ونسبة التناقص - لتكوين "جدول معايير القطع" الخاص بالجهاز. عند ظهور النتوءات مجدداً، يتم حذفها تباعاً من سجلات المرجع، مما يسمح بتحديد معظم الأعطال وحلها في وقت قصير.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






