يبلغ سمك شرائط النقل الحراري عادةً من 4.5 إلى 20 ميكرونًا فقط، وتُصنع من خلال تغليف طبقة أساسية رقيقة جدًا من البولي إيثيلين تيريفثالات (PET)، وطبقة طلاء مقاومة للحرارة، وطبقة حبر. وتُعدّ عملية التقطيع، وهي الخطوة الأخيرة قبل خروج المنتج النهائي من المصنع، العامل الحاسم في سهولة تحميل الشريط في الجهاز، وما إذا كان سيُلحق الضرر برأس الطباعة. عند البحث عن أجهزة في السوق تتراوح أسعارها بين عشرات الآلاف ومئات الآلاف من اليوانات، يُفضّل التركيز على المؤشرات الرئيسية الخمسة التالية بدلاً من الانشغال بجداول البيانات المعقدة.

المعيار 1: دقة القطع - شريان الحياة للجودة
تُعدّ دقة القص المؤشر الرئيسي لقياس أداء المعدات؛ فهي تُحدد بشكل مباشر اتساق عرض شريط الكربون وجودة حوافه النهائية. وقد يؤدي عدم كفاية الدقة إلى خشونة حواف الشريط، وانزلاق الشريط، وتشابكه أثناء الطباعة، بل وحتى تلف رأس الطباعة.
يمكن تقسيم معايير الدقة الصناعية تقريبًا إلى ثلاثة مستويات: المستوى القياسي بدقة ±0.3~0.5 مم، وهو مناسب للملصقات التجارية واللوجستية التقليدية؛ فئة الدقة العالية يمكن أن تصل إلى ±0.1 مم، وهي مناسبة للإلكترونيات الدقيقة والتطبيقات الصناعية العامة؛ مستوى الدقة الفائقة يمكن التحكم فيه في حدود ±0.05 مم، ويلبي سيناريوهات متطورة مثل الملصقات الطبية والأشرطة فائقة الضيق.
تعتمد الدقة بشكل أساسي على نظام التحكم في الشد وصلابة حامل الأداة. عند الشراء، لا تعتمد على القيم النظرية في جدول المعايير. احرص دائمًا على إحضار لفة شريط خاصة بك لإجراء تجارب قطع في الموقع، واستخدم مقياس الورنية لقياس الفرق بين عرض القطع والقيمة المحددة، وتأكد من خلو حواف العينة من أي نتوءات.
المعيار الثاني: التحكم في الشد - "جوهر" الجهاز
تتميز الطبقة الأساسية المصنوعة من البولي إيثيلين تيريفثالات (PET) للشريط برقة بالغة وحساسية شديدة لتغيرات الشد. ويمثل التحكم في الشد أكثر من 50% من التأثير على استواء اللف، بل وتعتبره الصناعة "جوهر" آلات التقطيع.
يؤدي الشد المفرط إلى تمدد وتشوه طبقة الحبر الأساسية، مما يتسبب في تشققات دقيقة في طبقة الحبر، الأمر الذي يؤدي إلى تساقط المسحوق والخطوط البيضاء أثناء الطباعة. أما إذا كان الشد منخفضًا جدًا، يصبح الشريط مرتخيًا ومتجعدًا، مما يجعل سطح نهاية اللف يبدو متعرجًا، وهو ما يُسهل اختلال محاذاة القلب أثناء النقل. يعتمد نظام التحكم الأمثل في الشد على ثلاث مراحل متمايزة: تستخدم منطقة فك اللف شدًا متناقصًا، وتحافظ منطقة الشق على شد ثابت، بينما تُطبق منطقة اللف تحكمًا متناقصًا تدريجيًا - حيث يتم خفض الشد خطيًا مع زيادة قطر اللفة، مما يمنع الطبقة الخارجية من أن تكون مشدودة أكثر من اللازم وتسحق الطبقة الداخلية، وينتج عن ذلك لف على شكل قلب متداخل.
عند الشراء، أعطِ الأولوية لنظام التحكم في الشد ذي الحلقة المغلقة الأوتوماتيكي بالكامل، والذي يستخدم التغذية الراجعة في الوقت الفعلي من مستشعر الشد والتعديل الديناميكي بواسطة خوارزمية PID للحفاظ على التقلبات ضمن نطاق ±0.5 نيوتن. يمكن أن تتقلب أنظمة التحكم التقليدية ذات الحلقة المفتوحة (مثل الضبط اليدوي لقابض المسحوق المغناطيسي) بنسبة تصل إلى ±10%، مما يجعل من الصعب التعامل مع انحراف الشد الناتج عن التغيرات في قطر اللف.
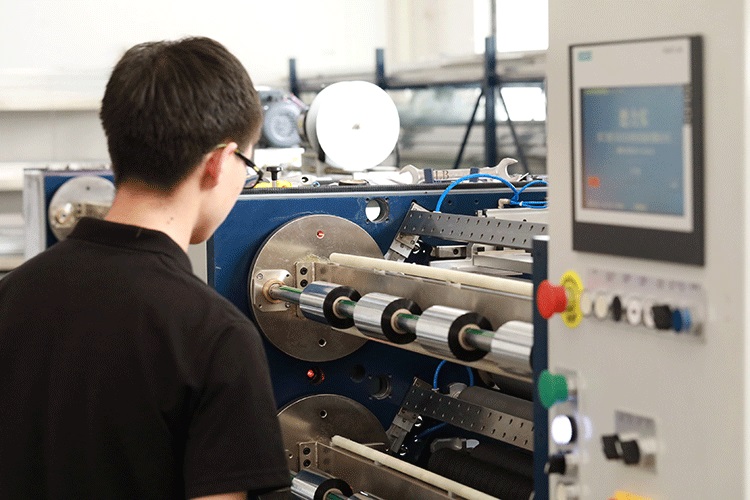
المعيار الثالث: دقة اللف - "التكلفة الخفية" التي يسهل التغاضي عنها
تؤثر دقة لف الشريط بشكل مباشر على كفاءة عملية التغليف النهائية وسلاسة حركة الشريط في الطابعة. إذا ظهر سطح الشريط النهائي على شكل جرس، أو كانت الحواف مسننة، أو ظهرت طيات داخلية، فإن السبب الرئيسي هو عدم كفاية أجهزة التحكم في الشد وتصحيحه، مما قد يؤدي بسهولة إلى انقطاع الشريط أو انحشاره أثناء الطباعة اللاحقة.
تتمثل معايير التحكم الصناعية في: الحفاظ على انحراف السطح النهائي ضمن نطاق ±1 مم، ويمكن للمعدات المتطورة الوصول إلى ±0.5 مم. ولتحقيق هذا المستوى، يُعدّ ترتيب البكرات بالغ الأهمية، إلى جانب التحكم في الشد ذي الحلقة المغلقة. ويُعتبر عمود الانزلاق عنصرًا أساسيًا في إنتاج الشرائط عالية الجودة، حيث يُمكنه التحكم بشكل مستقل في عزم الدوران لكل وحدة لف، والتعديل في الوقت الفعلي وفقًا لتغيرات قطر اللفة، مما يحل بفعالية مشكلة "الارتخاء الداخلي، والشد الخارجي" أو "الالتصاق الداخلي" عند لف عدة بكرات في وقت واحد. وتوفر أعمدة الانزلاق الهوائية دقة تحكم أعلى من نظيراتها الميكانيكية، مما يجعلها مناسبة بشكل خاص لسيناريوهات الإنتاج التي تشهد تغييرات متكررة في المواصفات.
المعيار الرابع: سرعة القطع - مقياس للكفاءة، وكلما زادت السرعة كان ذلك أفضل
تحدد سرعة القطع الإنتاج لكل وحدة زمنية، ولكن السرعة القصوى الاسمية غالباً ما تكون مجرد "بيانات مختبرية". قد ينتج الجهاز الذي يتباطأ أو يتوقف بشكل متكرر بسبب تقلبات الشد إنتاجاً أقل من نموذج متوسط السرعة مستقر.
يمكن أن تشير تصنيفات السرعة إلى النطاقات التالية: النوع الاقتصادي منخفض السرعة 50 ~ 100 متر / دقيقة، مناسب للإنتاج بكميات صغيرة ومتعددة الأنواع؛ النموذج العام متوسط السرعة 150 ~ 250 متر / دقيقة، يلبي معظم الطلبات التجارية؛ نموذج الإنتاج عالي السرعة 300 ~ 500 متر / دقيقة، مناسب للإنتاج المستمر على نطاق واسع.
من المهم ملاحظة أن السرعة الفعلية القابلة للاستخدام تتأثر بشكل كبير بمادة الشريط. فالأشرطة المصنوعة من الراتنج تتميز بطبقات أكثر صلابة ومتانة أقل، لذا فهي عادةً ما تعمل بسرعات أقل بنسبة 20% إلى 30% من الأشرطة المصنوعة من الشمع. لذلك، عند تقييم السرعة، ينبغي مطالبة المصنّعين بإجراء تجارب قطع باستخدام المواد الفعلية لمراقبة تأثير التحكم خلال مرحلتي التسارع والتباطؤ، بدلاً من الاكتفاء بالنظر إلى الأرقام المدونة على لوحة البيانات.

المعيار الخامس: شكل الأداة وتكوين الأجهزة - اختيار المواد المناسبة هو الخيار الأمثل
يعتمد اختيار شكل الشفرة على سُمك المادة كمعيار أساسي. الشفرة المربعة (القص الحاد) مناسبة لقص الأشرطة الرقيقة التي يقل سُمكها عن 70 ميكرومتر، وتتميز بحواف متجانسة، مما يجعلها مثالية لهذا النوع من الأشرطة. أما الشفرات الدائرية (القص المقصي) فهي أنسب للمواد السميكة التي يزيد سُمكها عن 100 ميكرومتر والأشرطة ذات الطبقة الخلفية الورقية، حيث توفر متانة أكبر وملاءمة للإنتاج بكميات كبيرة. يتراوح سُمك أشرطة الشمع والأشرطة المختلطة المستخدمة بكثرة في قطاع الخدمات اللوجستية عادةً بين 4.5 و20 ميكرومتر، وغالبًا ما تحقق الشفرات المربعة أداءً أفضل في القص.
تُحدد مكونات الرف والهيكل الأساسي قدرة الجهاز على الحفاظ على دقة طويلة الأمد. فالإطارات المصنوعة من الحديد الزهر أو الفولاذ عالي المتانة قادرة على امتصاص الاهتزازات بكفاءة. كما أن العلامات التجارية لمحامل نظام الدفع والقضبان ومحركات المؤازرة تعكس التزام الشركة المصنعة بالجودة. هذه التفاصيل غير واضحة في المراحل الأولى من تشغيل الجهاز، ولكن بعد سنتين أو ثلاث سنوات، يصبح معدل تدهور الدقة مختلفًا بشكل ملحوظ.
استراتيجية اختيار شاملة: خذ الأمر على محمل شخصي
من خلال الجمع بين خصائص أعمالهم الخاصة، يمكنهم تحديد الاتجاه بسرعة. بالنسبة للكميات الصغيرة، أو النماذج الأولية متعددة المواصفات، أو سيناريوهات الطلبات القصيرة، تُعطى الأولوية لسهولة تغيير الطلبات وإمكانية برمجة مواضع الأدوات، بسرعات تتراوح بين 100 و150 مترًا/دقيقة ودقة مضبوطة في حدود ±0.3 مم. أما الإنتاج الضخم للأشرطة القياسية عريضة العرض، فيركز على التشغيل المستمر عالي السرعة والقواطع الأوتوماتيكية، بسرعات تزيد عن 250 مترًا/دقيقة ودقة في حدود ±0.2 مم. بينما تتطلب الأشرطة عالية الجودة المصنوعة من الراتنج أو الأشرطة الخاصة تحكمًا منخفضًا في الشد، ومعالجة مضادة للكهرباء الساكنة، وتكوينًا مستقلًا لعمود الانزلاق، بسرعات تتراوح بين 150 و200 متر/دقيقة ودقة في حدود ±0.1 مم.
نصيحة أخيرة: مهما كانت مواصفات المنتج جذابة، فإن استخدام لفة شريط الطباعة الخاصة بك لإجراء تجربة قص في الموقع قبل الشراء هو الطريقة الأمثل لتجنب المشاكل. ركز على جودة الحواف في أضيق وأوسع المواصفات، وأداء اللف أثناء فترات التشغيل والإيقاف السريعة، والاستقرار أثناء التشغيل المستمر طويل الأمد.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




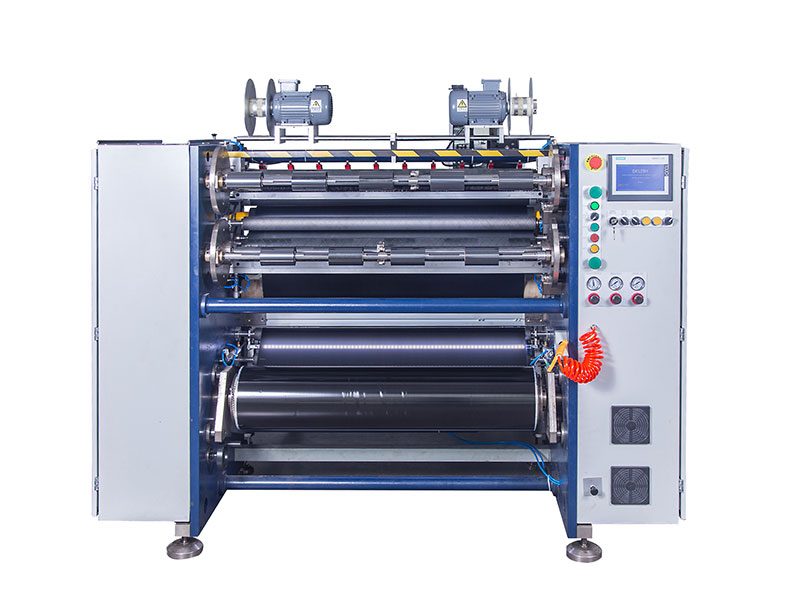 آلة تقطيع الشريط
 آلة تقطيع شريط الباركود
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS5 PLUS
 آلة تقطيع شريط النقل الحراري الأوتوماتيكية RSDS8 H PLUS
 آلة تقطيع الشريط الحراري الأوتوماتيكية RSDS6 PLUS
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS1 PLUS
 آلة لف شريط طباعة البطاقات
 آلة تقطيع شريط النقل الحراري شبه الأوتوماتيكية RSDS2 PLUS






