في عملية الطباعة الحرارية، غالبًا ما يتم إغفال خطوة التقطيع، مع أنها تُحدد جودة الطباعة الحرارية اللاحقة بشكل مباشر. تُصنع رقائق الألومنيوم، التي لا يتجاوز سمكها 12-30 ميكرومتر، من خلال دمج طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة فاصلة، وطلاء ألومنيوم، وطبقة لاصقة، مما يجعلها هشة للغاية. بمجرد ظهور نتوءات على حواف التقطيع، قد تتسبب الطباعة الحرارية عالية السرعة في تطاير الذهب، أو كسر الرقائق، أو حتى توقف خط الإنتاج بالكامل. في ظل تنوع العروض الترويجية في السوق، يحتاج المشترون فقط إلى التركيز على خمسة أبعاد أساسية لتجنب معظم المشاكل.

أولاً: إذا اخترت شكل الشفرة المناسب، فستحصل على نصف القطع.
تتمثل الخطوة الأولى في تقطيع رقائق الذهب في تحديد ما إذا كان سيتم استخدام سكين مستديرة أو سكين مسطحة.
تُعدّ السكاكين الدائرية (ذات آلية القص) الخيار الأمثل لمعظم أعمال الطباعة الحرارية بالرقائق المعدنية. تدور الشفرتان الدائريتان العلوية والسفلية بشكل متداخل، وتعملان وفق مبدأ مشابه للمقص، مما يوفر قطعًا سلسة دون أي تشوه ناتج عن الضغط، وينتج عنه تقريبًا أقل قدر من مسحوق الألومنيوم أو الشوائب. بالنسبة لرقائق الطباعة الحرارية فائقة الرقة، أو رقائق الليزر، أو الرقائق الزخرفية البصرية التي لا يتجاوز سمكها 12 ميكرومترًا، تُعدّ السكين الدائرية الخيار الأمثل تقريبًا.
لا تُناسب الشفرات المسطحة (من نوع القطع بالضغط) إلا الرقائق المعدنية التي لا يقل سمكها عن 30 ميكرومترًا، أو لإنتاج دفعات تجريبية صغيرة جدًا. قد يؤدي الضغط العمودي للشفرة المسطحة إلى ترك علامات سحق على حافة الرقاقة، مما يتسبب في تشقق حافة الشفرة وتلوث سطح الرقاقة بالغبار عند القطع بطبقات مسحوق الألومنيوم. على الرغم من أن القوالب تبدو رخيصة، إلا أن التكاليف الإجمالية لتغييرات توقف الأدوات وارتفاع معدلات الخردة غالبًا ما تكون أعلى.
بعد اختيار القاطع الدائري، يجب التأكد من معيارين دقيقين آخرين: يجب ضبط الخلوص الجانبي عند 5% إلى 10% من سُمك الرقاقة، أي ما يعادل 0.02 إلى 0.05 مم تقريبًا؛ كما أن زاوية القطع الموصى بها من 15° إلى 30°، بالإضافة إلى التلميع المرآوي (خشونة سطح Ra ≤ 0.1 ميكرومتر)، تُمكّن من "قطع" الرقاقة بدقة بدلًا من "ضغطها". يُفضّل استخدام مواد مثل كربيد التنجستن المُلبّد (الفولاذ التنجستني) أو طلاء الماس لصناعة السكاكين. أما سكاكين الفولاذ الكربوني العادية، فتتشقق بعد عدة كيلومترات من القطع، مما يُلحق الضرر بسطح الرقاقة.
ثانيًا: يُعد التحكم في الشد بمثابة "شريان الحياة" لعملية الشق الرقيق
إن طبقة PET الأساسية بسمك 12 ميكرومتر أرق من شعرة واحدة؛ إذا فقدت الشد، فهذا يعني أن طبقة الأساس قد تمددت وتشوهت، مما يؤدي إلى تسجيل غير دقيق أثناء عملية الختم اللاحقة، مما ينتج عنه "عدم محاذاة" أو انقطاع الخيط الذهبي.
يجب اختيار نظام تحكم في الشد ذي حلقة مغلقة؛ ويجب استخدام نماذج القابض ذي الحلقة المفتوحة أو القابض المغناطيسي بحذر. يستجيب القابض المغناطيسي ببطء، مما قد يتسبب بسهولة في ارتخاء داخلي وإحكام خارجي؛ أما النظام ذو الحلقة المغلقة الذي تعمل به محركات مؤازرة فيمكنه الاستجابة في أجزاء من الثانية، مع التحكم في تقلبات الشد في حدود 0.5 نيوتن.
تُعدّ تقنية التحكم في شدّ اللفائف تقنيةً أساسيةً غالبًا ما يتمّ إغفالها. أثناء عملية اللف، يزداد قطر اللفائف باستمرار. إذا ظلّ الشدّ ثابتًا، فإنّ اللفائف الخارجية ستضغط على الطبقة الداخلية كما لو كانت تعويذة شدّ، ممّا يؤدّي إلى تحرّك طبقة الألومنيوم أو التصاقها. يعمل النظام الجيد على خفض الشدّ تلقائيًا وفقًا لمنحنى مُحدّد مسبقًا (عادةً ما يكون معدل انخفاض الشدّ بين 15% و25%)، ممّا يضمن توزيعًا متساويًا للقوة بين الطبقتين الداخلية والخارجية. بعد تطبيق هذه الاستراتيجية، يمكن تقليل نسبة الهدر في المنتجات ذات النهايات والأسطح غير المستوية بنسبة تتراوح بين 40% و60%.
بالنسبة لتقطيع الشرائط الضيقة مع لف مغازل متعددة في وقت واحد، فإن عمود الانزلاق هو تكوين عملي، يسمح بالتعديل المستقل لكل محطة لف لتجنب التناقضات في الإحكام بسبب اختلافات طفيفة في السماكة بين اللفات.
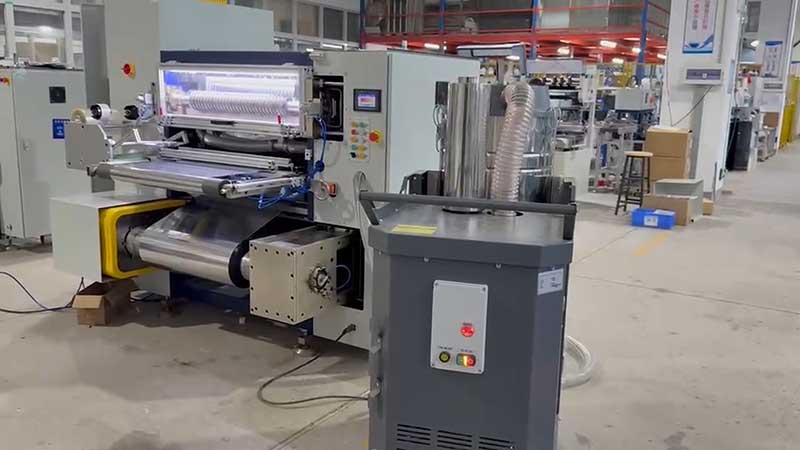
ثالثًا: دقة التصحيح تحدد تجانس الحواف
إذا انحرف شريط الرقائق المعدنية أفقيًا أثناء التغذية، فإن موضع القطع للشفرة سيتغير، مما يؤدي حتمًا إلى حواف خشنة غير متساوية على جانب واحد وشعر أقل على الجانب الآخر.
يجب أن تصل دقة نظام التصحيح (EPC) إلى ±0.1 مم، ويمكن للطرازات المتطورة أن تصل إلى ±0.05 مم. تقوم مستشعرات كهروضوئية أو مستشعرات CCD بمسح حواف شريط الرقاقة في الوقت الفعلي، وتشغل المحركات لإجراء التصحيح، ويجب أن يكون زمن الاستجابة مثاليًا في حدود 50 مللي ثانية.
إلى جانب نظام التصحيح نفسه، تُعدّ الدقة الميكانيكية لمسار التغذية بنفس القدر من الأهمية. فإذا انحرف توازي جميع بكرات التوجيه بشكل كبير (يتجاوز 0.05 مم/م)، فسيتم قطع شريط الرقاقة المعدنية في الشفرة بزاوية، ومهما كان نظام التصحيح جيدًا، فلن يكون بالإمكان إصلاح ذلك. عند اختيار الطراز، ضع في اعتبارك ما إذا كان الجهاز يستخدم قضبان توجيه خطية أو قضبان توجيه هوائية، حيث يمكن لهذه التكوينات تقليل الاحتكاك الميكانيكي وضمان حركة سلسة للأداة.
رابعًا: قم بمطابقة النموذج وفقًا لعرض الرقاقة وخصائص الطلب
تتميز هذه الآلة بقدرتها على القطع العريض (أكثر من 800 مم) مع صلابة عالية. عند معالجة اللفائف الأنثوية العريضة عند مستوى 1600 مم، يميل عمود الأداة إلى الانحناء قليلاً في المنتصف تحت ضغط عالٍ، مما يؤدي إلى "قطع غير مكتمل في المنتصف وعدم محاذاة حواف القطع". في مثل هذه الحالات، ينبغي إعطاء الأولوية للطرازات ذات الألواح الجدارية المصنوعة من سبائك فولاذية سميكة وأعمدة شفرات ذات قطر كبير، حيث غالبًا ما يصل الوزن الإجمالي للمعدات إلى عشرات الأطنان لضمان استقرارها عند السرعات العالية.
كفاءة أدوات الترحيل في عمليات القطع الضيقة (أقل من ٥٠ مم). غالبًا ما تتطلب عمليات الختم الساخن ذات النقوش الدقيقة تبديلًا متكررًا بين ١٠ مم، و١٥ مم، و٢٠ مم، وغيرها من المواصفات. تكون قواطع القفل اليدوية عرضة للانحرافات البُعدية بسبب عدم انتظام قوة القفل في عمليات القطع الضيقة؛ لذا يُنصح باختيار أنظمة أدوات القفل الهيدروليكية أو أعمدة الانزلاق عالية الدقة. في حال تنوع مواصفات الطلب، يُمكن لنظام تخطيط الأدوات الآلي تقليل أوقات تغيير الطلبات من تغييرات تُجرى كل ساعة إلى تغييرات تُجرى كل دقيقة.
إذا كان خط إنتاجك يشمل كلاً من العرض العريض والضيق، فضع في اعتبارك النماذج التي تدعم "تجميع برج الأدوات"، مما يسمح بقطع المواد ذات العروض المختلفة في وقت واحد على نفس المحور دون تداخل.
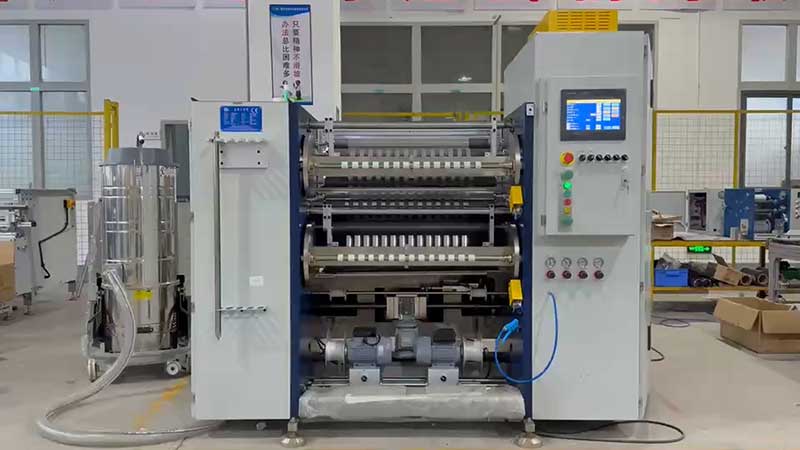
النقطة الخامسة: أحضر موادك الخاصة لإجراء تجربة قص.
يمكن تحسين جدول المعلمات، كما أن القطع التجريبي في الموقع ليس خادعاً.
عند الشراء، احرص على إحضار رقائق الختم الساخن التي تنتجها بكثرة - وخاصةً الأنواع الرقيقة أو الضيقة أو ذات الأسطح الأكثر تطلبًا - إلى المصنع لإجراء اختبار تجريبي في الموقع. ثلاث نقاط رئيسية يجب مراعاتها أثناء القطع التجريبي:
لنلق نظرة أولاً على الشقعند فحص المقطع العرضي باستخدام عدسة مكبرة، تكون الحالة المثالية ناعمة وخالية من الزغب الأبيض، وحوافها مستقيمة. تشير التسننات الدقيقة أو النتوءات إلى عدم كفاية دقة الأداة أو مقدار التلامس.
ثانيًا، انظر إلى الطرف الملفوفبعد التشغيل المتواصل، راقب ما إذا كان اللفّ مرتبًا، وما إذا كانت هناك أي تجعدات أو أنماط حلزونية أو حواف مجعدة. غالبًا ما يشير عدم محاذاة الوجه إلى وجود قصور في أنظمة التحكم في الشد أو تصحيح الانحراف.
ثالثًا، المعنى المحدد للإعلان الآليز. عندما يدّعي الموردون أن نظامهم "مؤتمت بالكامل"، فإنهم يتساءلون عن الخطوات المحددة المؤتمتة - هل هي التحكم التلقائي في الشد، أم تصحيح الانحرافات التلقائي، أم إيقاف تشغيل القياس التلقائي فقط؟ يجب أن يتضمن النظام المؤتمت بالكامل ميزات مثل اكتشاف العيوب والتصحيح الذكي، مما يجعل عرض سير العمل الكامل أكثر موثوقية من مجرد الاستماع إلى مقدمة.
باختصار: أولوية القطع الدائري، شد الحلقة المغلقة، تصحيح دقيق، مطابقة العرض، التحقق من القطع التجريبي. كلما زاد سعر آلة تقطيع رقائق الختم الساخن، كان تصميمها الأساسي أكثر ملاءمة لعرض الرقائق وسماكتها وهيكل الطلب، مما يؤدي إلى عوائد أعلى على المدى الطويل. توفر حلقة التقطيع معدلات الهدر ووقت التشغيل، مما يسمح باسترداد فرق سعر الاستثمار في المعدات في غضون ستة أشهر.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 آلة تقطيع رقائق الختم الساخن
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






