يُعدّ تقطيع رقائق الطباعة الحرارية خطوةً أساسيةً في عملية إنتاج الرقائق من اللفة الرئيسية إلى اللفة النهائية، وتؤثر جودة التقطيع بشكلٍ مباشر على دقة وإنتاجية أنماط الطباعة الحرارية اللاحقة. في عام 2026، ومع ازدياد شيوع الطلبات الخاصة بكميات صغيرة، وتطور مواد الطباعة الحرارية نحو مناطق أرق وأكثر حساسية، يشهد منطق اختيار آلات التقطيع تغييرات جذرية. تُقدّم هذه المقالة إطارًا حديثًا للاختيار من أربعة أبعاد: ملاءمة المواد، والمعايير الأساسية، والتكوين الذكي، وتقييم التكلفة.
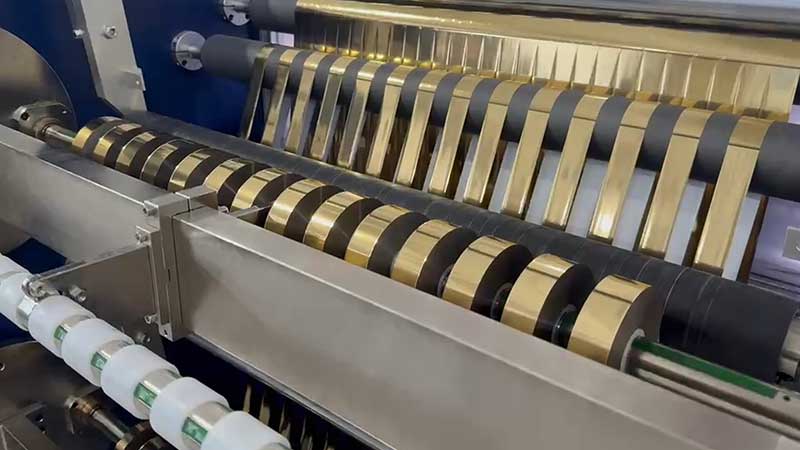
1. أولاً، حدد ما الذي ستقوم بتقطيعه
الخطوة الأولى في اختيار النموذج ليست النظر إلى معايير المعدات، بل فهم خصائص المادة فهمًا دقيقًا. فالتركيب الفيزيائي لرقائق الختم الساخن - الطبقة الأساسية (عادةً ما تكون من البولي إيثيلين تيريفثالات)، وطبقة الفصل، والطبقة الملونة، والطبقة المطلية بالألومنيوم، والطبقة اللاصقة - يحدد مدى حساسيتها لعملية التقطيع.
يُعدّ كلٌّ من السُمك والعرض من المعايير الأساسية. يتراوح سُمك رقائق الختم الساخن الشائعة في السوق بين 4 و30 ميكرومترًا، بينما يتراوح عرض اللفة الرئيسية عادةً بين 400 و1400 مليمتر. إذا كان المنتج الرئيسي عبارة عن منتجات نهائية ضيقة العرض، مثل علب السجائر وملصقات المشروبات الكحولية، فإنّ الحد الأدنى لعرض الشقّ، وهو حوالي 20 مليمترًا، يُعدّ شرطًا أساسيًا. أما بالنسبة للختم الساخن ذي النصوص الدقيقة على العبوات الفاخرة، فيجب التحكّم في دقة عرض الشقّ بمستوى أعلى.
يرتبط نوع المادة ارتباطًا مباشرًا بعملية التقطيع. تتميز أغشية الرقائق الساخنة العادية بمتانتها النسبية، بينما تحتوي رقائق الليزر والرقائق الهولوغرافية على طبقات معدنية أو هياكل شبكية على أسطحها. قد تتسبب الاهتزازات الدقيقة الناتجة عن احتكاك الشفرة أثناء التقطيع في خدش الطبقات الوظيفية. تتطلب هذه المواد أن يتمتع عمود الشفرة بصلابة كافية وأن تتم معالجة سطح بكرة التوجيه لمنع الخدوش؛ وإلا، ستكون الإنتاجية غير مرئية وستضيع.
أحد الجوانب التي يُغفل عنها بسهولة هو هيكل الطلبات. ففي عام 2026، ارتفعت مواصفات طلبات رقائق الختم الساخن من بضعة أنواع تقليدية إلى عشرات الأنواع، بينما انخفضت أحجام الدفعات الفردية من عشرات الآلاف من الأمتار إلى مئات أو حتى عشرات الأمتار. إذا تطلّب تغيير المعدات أكثر من نصف ساعة من التوقف، فلن تُحقق طلبات الدفعات الصغيرة أي ربح. عند اختيار النماذج، يجب إيلاء "سرعة تغيير الطلب" نفس أهمية "دقة التقطيع".
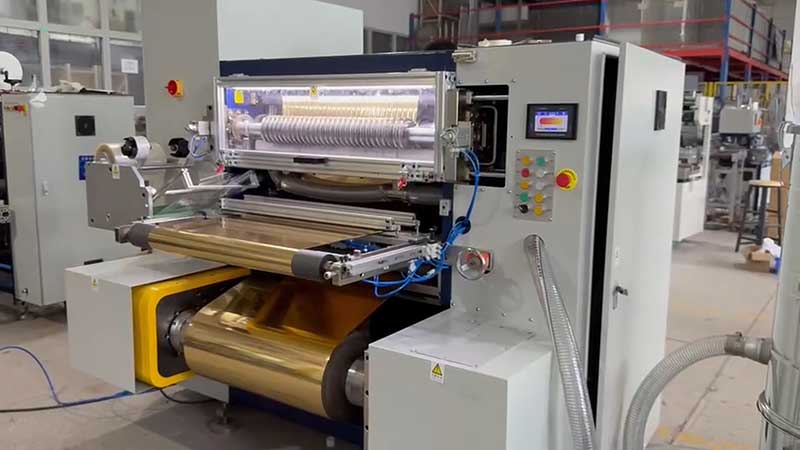
2. أربعة معايير أساسية تحدد ما إذا كان الجهاز قابلاً للاستخدام
الدقة: لا تعتمد على قراءة الكتيبات، بل على التحقق من نتائج تجارب القص.
تتضمن دقة القطع جانبين: تفاوت العرض وجودة الحواف. عادةً ما يكون تفاوت ±0.2 مم في رقائق التغليف الحراري العادية كافيًا، لكن عمليات التغليف الحراري عالية الجودة لمكافحة التزييف تتطلب ضوابط أكثر صرامة. يتم فحص جودة الحواف للتأكد من خلوها من النتوءات والتموجات وتقشر الطلاء، إذ يمكن أن تتفاقم هذه العيوب وتتحول إلى أنماط غير مكتملة خلال عمليات التغليف الحراري اللاحقة.
لا تزال عملية القطع بشفرة دائرية هي الطريقة الشائعة لختم رقائق الذهب بالحرارة، إذ توفر قطعًا دقيقة وعمرًا افتراضيًا معقولًا للشفرات العلوية والسفلية. مع ذلك، يعتمد أداء القواطع الدائرية بشكل كبير على صلابة العمود وسرعة استجابة نظام التصحيح. عند اختيار القاطع، احرص على إحضار أصعب المواد قطعًا - وهي الطبقة الرقيقة والأكثر حساسية - إلى الشركة المصنعة لإجراء تجربة قطع في الموقع، وقياس انحرافات العرض باستخدام الفرجار، وفحص السطح النهائي باستخدام عدسة مكبرة.
التحكم في الشد: النقطة الأساسية في تقطيع رقائق الذهب
تتميز الطبقة الأساسية لرقائق الختم الساخن برقتها وحساسية طبقة الطلاء؛ إذ قد يؤدي الشد الزائد قليلاً إلى تمددها أو تشوهها أو حتى تشققها؛ بينما يؤدي الشد المنخفض جدًا إلى لفّ غير محكم وعدم محاذاة السطح النهائي. لا تزال حلول مكابح الجسيمات المغناطيسية التقليدية قابلة للاستخدام في حالات السرعات المتوسطة والمنخفضة، ولكن عند التعامل مع التشغيل عالي السرعة أو المواد الرقيقة، يصبح التحكم في الشد المؤازر ذو الحلقة المغلقة ضروريًا تقريبًا، حيث يمكنه التعديل في الوقت الفعلي طوال عملية فك اللفائف وتقطيعها وإعادة لفها، مع الحفاظ على تقلبات الشد ضمن نطاق ±1%.
يُعدّ طرف اللفّ بالغ الأهمية أيضاً. يضمن عمود الانزلاق، بالاشتراك مع نظام التحكم في شدّ اللفّ المخروطي، أن تكون اللفة النهائية مشدودة ومرنة من الداخل إلى الخارج، مما يمنع ظاهرة "الشد من الداخل والارتخاء من الخارج" أو ما يُعرف بظاهرة "لبّ الأقحوان". إذا تعذّر ضبط شدّ اللفّ، فمن المرجّح جداً حدوث انزلاق بين الطبقات أثناء التقطيع الضيق.
السرعة: تتناسب مع الطاقة الإنتاجية، ولا تدفع مقابل أداء غير قابل للاستخدام.
تتراوح السرعة الاسمية لآلات تقطيع رقائق التشكيل الحراري عادةً بين 50 و500 متر/دقيقة. مع ذلك، فإن السرعة القصوى المذكورة هي القيمة الحدية في الظروف المثالية، بينما تُعد سرعة التشغيل المستقرة الفعلية هي نقطة المرجعية. يتطلب التشغيل بسرعات عالية تحكمًا دقيقًا في الشد، ودقة تصحيح عالية، وصلابة هيكلية فائقة؛ وقد يؤدي السعي وراء سرعات أعلى بشكل عشوائي إلى توقفات متكررة وتصحيحات متكررة، بالإضافة إلى كمية كبيرة من الخردة.
يوصى بحساب السرعة المطلوبة بناءً على الإنتاج اليومي: في سيناريوهات الدفعات الصغيرة والمتعددة الأنواع، يكون نطاق السرعة الاقتصادي من 200 إلى 300 متر/دقيقة أكثر عملية من القيمة الاسمية البالغة 500 متر/دقيقة.
نظام التصحيح: أساس لضمان الدقة
يُعدّ فك اللفائف وتصحيحها خط الدفاع الأول لضمان دقة التقطيع. ويُعتبر التصحيح الكهروضوئي (تتبع الحواف) ووضع تتبع الخيط من الميزات القياسية لتقطيع رقائق الطباعة الحرارية. إذا كانت جودة التقطيع أو حواف اللفافة الرئيسية غير متساوية، فإن سرعة استجابة نظام التصحيح ومسافة التصحيح تُصبحان عاملين أساسيين. عند الاختيار، تأكد من العلامة التجارية ومستوى دقة نظام التصحيح، بدلاً من الاكتفاء بالإجابة بـ "نعم/لا".
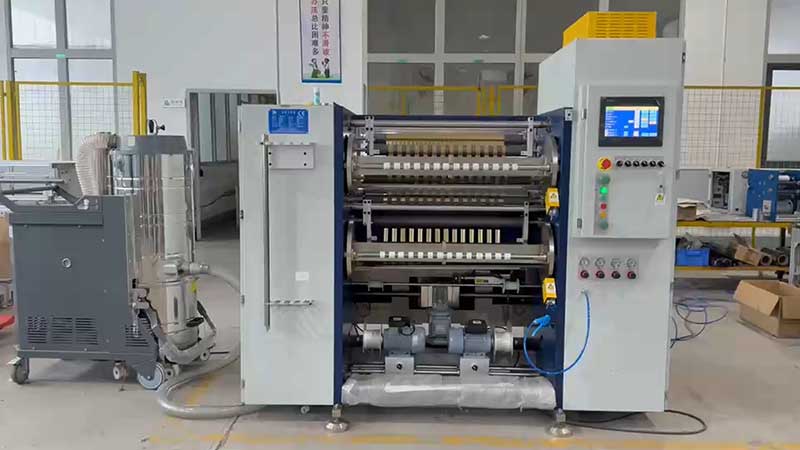
3. الميزات الذكية: من "ميزة إضافية" إلى "خيار إلزامي"
بالنسبة لاختيار آلة التقطيع في عام 2026، لم يعد الذكاء مجرد ميزة إضافية، بل أصبح قدرة أساسية للتخصيص بكميات صغيرة.
يُحدد نظام التغيير السريع بشكل مباشر جدوى الطلبات الصغيرة. تسمح النماذج المزودة بذاكرة إعدادات مسبقة للمشغلين بضبط تباعد الأدوات وإعدادات الشد تلقائيًا بعد استلام مواصفات المنتج، مما يقلل وقت التغيير من عدة ساعات إلى بضع دقائق فقط. بالنسبة للمصانع التي تحتاج إلى التبديل بين مواصفات متعددة يوميًا، تفوق قيمة هذا النظام التكاليف الإضافية بكثير.
تُدمج واجهات إدارة الإنتاج الذكية آلات التقطيع في ورش العمل الرقمية. ويمكن للمعدات المُدمجة مع أنظمة إدارة عمليات التصنيع (MES) استقبال الطلبات الإلكترونية، وتخطيط عمليات التقطيع المثلى تلقائيًا، واستدعاء معايير العملية تلقائيًا بناءً على نوع المادة، مما يقلل الاعتماد على خبرة المشغل. بالنسبة لأنماط الإنتاج متعددة الأنواع والتي تتطلب تبديلًا متكررًا، تُحسّن هذه القدرة القائمة على البيانات الإنتاجية الإجمالية بشكل أفضل من مجرد الدقة الميكانيكية.
تنتشر تقنيات الكشف عبر الإنترنت والتحكم ذي الحلقة المغلقة في مختلف فئات الأجهزة، من الفئة الراقية إلى المتوسطة. وقد دمجت بعض الطرازات الرائدة أنظمة فحص بصري قادرة على تحديد موضع حافة لفائف الرقائق المعدنية في الوقت الفعلي، وتعديل مسار الأداة ديناميكيًا، مما يقلل معدل فقدان مادة ختم الذهب من متوسط الصناعة البالغ 8% إلى حوالي 2%. وفي حال معالجة رقائق الليزر عالية القيمة أو رقائق مكافحة التزييف، قد تكون فترة استرداد الاستثمار لهذا النظام أقصر من المتوقع.
4. تفاصيل تم إغفالها: إزالة الغبار، والكهرباء الساكنة، وخدمة ما بعد البيع
يُعدّ الغبار المتولد أثناء عملية تقطيع رقائق الختم الساخن تكلفةً خفية. إذ تلتصق بقايا الطلاء بسطح اللفة النهائية، مما يُسبب بقعًا بيضاء أو ختمًا غير مكتمل أثناء عمليات الختم اللاحقة. ويمكن للطرازات المُجهزة بأجهزة مستقلة لإزالة الغبار أن تُقلل بشكلٍ كبير من مخاطر الجودة هذه، ولا يُمكن الاستغناء عن هذا التكوين في الطلبات التي تتطلب معايير صارمة لجودة السطح.
يُعدّ التخلص من الكهرباء الساكنة بنفس القدر من الأهمية. تميل أغشية البولي إيثيلين تيريفثالات (PET) إلى تراكم الكهرباء الساكنة أثناء التشغيل بسرعات عالية، مما يتسبب في انجذاب الغبار أو اختلال محاذاة عملية الدرفلة. يجب التأكد من أن قضبان التخلص من الكهرباء الساكنة جزء من التكوين القياسي، وليست إضافة اختيارية.
تُعدّ سرعة استجابة خدمة ما بعد البيع خط الدفاع الأخير. فإذا توقفت آلة التقطيع، قد تتوقف معها عمليات التشكيل الحراري اللاحقة. عند اختيار الطرازات، من الضروري فهم مدى تغطية خدمة الشركة المصنعة في المنطقة، ودورات توريد الأجزاء الأكثر عرضة للتلف (الشفرات، موانع تسرب عمود الهواء)، وما إذا كانت تدعم التشخيص عن بُعد.
قائمة التحقق من قرارات الاختيار
وأخيرًا، قم بتلخيص الأبعاد المذكورة أعلاه في قائمة مرجعية قابلة للتنفيذ:
نهاية المادة:أرق أنواع المواد/أكثرها حساسية؛ أقصى عرض وقطر خارجي للفة الرئيسية؛ الحد الأدنى لمتطلبات العرض والتفاوت للمنتجات النهائية؛ متوسط معدل تغيير الطلبات اليومية.
جانب الأداء: قياس انحراف العرض وكتلة الوجه النهائي مع القطع الفعلي للحافة؛ أنواع أنظمة التحكم في الشد (حلقة مفتوحة / حلقة مغلقة)؛ الفرق بين السرعة الاسمية والسرعة المستقرة؛ دقة نظام التصحيح.
جانب التكوين: وقت تغيير النموذج (التبديل من المواصفات الحالية إلى المواصفات التالية)؛ ما إذا كانت الإعدادات المسبقة للمعلمات والذاكرة مدعومة؛ ما إذا كانت إزالة الغبار والتخلص من الشحنات الساكنة قياسية؛ ترتيب أعمدة اللف (عمود الهواء / عمود الانزلاق) والتحكم في شد التناقص.
جانب التكلفة:سعر المعدات والميزة الإضافية للميزات الذكية؛ توفير المواد من خلال تحسين الإنتاجية المتوقع؛ تحسين كفاءة التغيير مما يحرر طاقة الإنتاج؛ سرعة الاستجابة لما بعد البيع وتكاليف قطع الغيار.
يُعدّ اختيار آلة تقطيع رقائق الطباعة الحرارية مسألة توافق أساسية، أي توافق خصائص المواد، وهيكل الطلبات، ومعايير الجودة. في عام 2026، عندما يصبح الإنتاج حسب الطلب شائعًا، غالبًا ما تكون المعدات "الكافية والمرنة" أكثر قيمة من تلك "المجهزة بأقصى المواصفات ولكن يصعب تغييرها".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 آلة تقطيع رقائق الختم الساخن
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






