يُعدّ تقطيع رقائق الطباعة الحرارية بمثابة "حلقة الوصل" في عملية الطباعة الحرارية. فإذا كانت جودة التقطيع دون المستوى المطلوب، فقد تتوقف آلات الطباعة الحرارية اللاحقة بشكل متكرر، أو تكسر الرقائق، أو تنحرف عن المحاذاة، أو تُنتج أنماط طباعة حرارية غير مكتملة، مما يؤدي إلى هدر كميات كبيرة من مواد رقائق الطباعة الحرارية باهظة الثمن بسرعة عالية.
السؤال الأكثر شيوعًا عند اختيار النموذج هو: ما هو عرض القطع الذي يمكن لهذه الآلة قطعه؟ وما هي سرعتها القصوى؟ لكن ما يحدد حقًا مدى كفاءة آلة القطع ليس القيمة المطلقة لمعامل واحد، بل التوافق المنطقي بين العرض والسرعة. يحدد العرض صلابة ودقة تصحيح هيكل الجهاز، بينما تختبر السرعة استجابة التحكم في الشد في الوقت الفعلي. هذان العاملان مترابطان ويجب أخذهما في الاعتبار معًا.
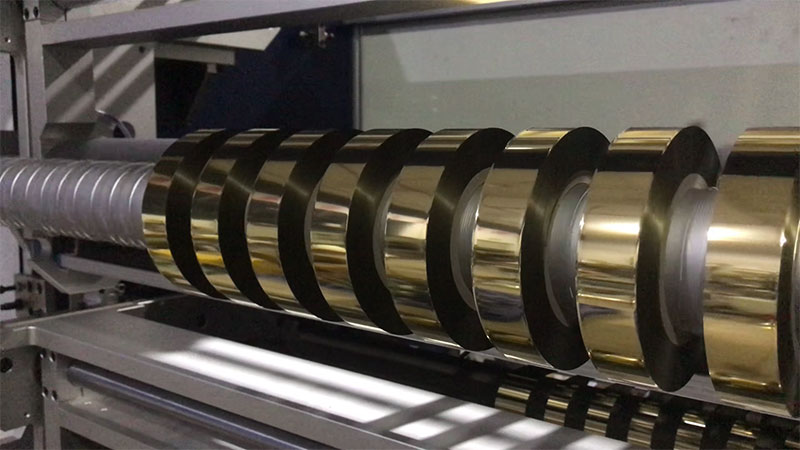
يحدد العرض البنية: واسع للصلابة، وضيق للدقة
يختلف عرض رقائق الختم الساخن اختلافًا كبيرًا، من شرائط ضيقة لا تتجاوز بضعة ملليمترات للخطوط الدقيقة إلى 1600 مم عرضًا لورق البطاقات كبير الحجم، مع متطلبات معدات مختلفة تمامًا.
يكمن التناقض الأساسي في القطع العريض (الذي يُشير عادةً إلى أكثر من 800 مم) في تشوه عمود الأداة. فكلما زاد عرض القطع، زاد احتمال انحناء عمود الأداة قليلاً في المنتصف تحت ضغط عالٍ، مما يؤدي إلى وضع غير مرغوب فيه يتمثل في "عدم وجود اختراق في المنتصف، وعدم محاذاة عند الحواف". لذلك، بالنسبة للنماذج ذات التنسيق العريض، يجب إعطاء الأولوية لصلابة الهيكل وقوة العمود، مع استخدام ألواح جدارية من سبائك الصلب السميكة وأعمدة شفرات ذات قطر كبير كتكوينات أساسية. على سبيل المثال، غالبًا ما تحتاج المعدات من فئة 1600 مم إلى وزن عدة أطنان للحفاظ على الاستقرار عند السرعات العالية.
تختلف آلية القطع الضيق (أقل من ٥٠ مم) تمامًا. تُستخدم الشرائح الضيقة غالبًا في عمليات التشكيل بالقطع المتتالية للأنماط الدقيقة، حيث تتطلب دقة عالية في استواء السطح النهائي وإحكامه عند الدرفلة. في مثل هذه الحالات، تكون أدوات القفل اليدوية عرضة للانحرافات البُعدية نتيجةً لقوة القفل غير المتساوية؛ لذا تُعد أدوات القفل الهيدروليكية أو أعمدة الانزلاق عالية الدقة خيارات أكثر موثوقية. إذا تغيرت مواصفات الطلب بشكل متكرر، تبرز أهمية نظام تخطيط الأدوات الآلي؛ فبعد إدخال قيمة العرض، يقوم حامل الأداة بتحديد موقعها تلقائيًا، مما يقلل وقت تغيير الطلب من ساعات إلى دقائق.
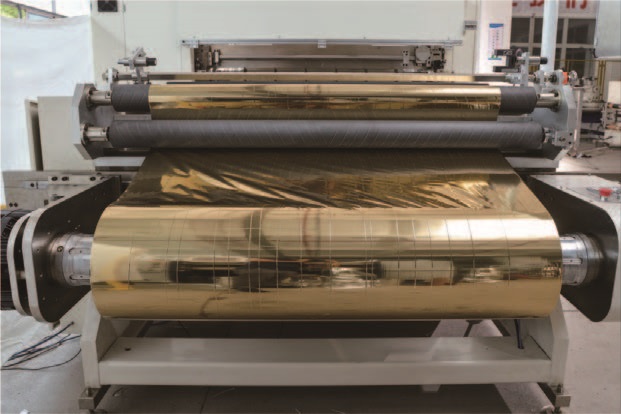
تعتمد السرعة على سرعة ثابتة: التحكم المؤازر هو الشرط الأساسي للمطابقة
لا تُعدّ السرعة مجرد مؤشر على السعة، بل إنها تُحدد مستوى تكوين نظام القيادة بشكل مباشر. حاليًا، يتراوح نطاق سرعة آلات تقطيع رقائق الختم الساخن من 20 مترًا/دقيقة إلى أكثر من 500 متر/دقيقة، حيث يتوافق كل نطاق سرعة مع نظام تحكم مختلف تمامًا في الشد.
تستخدم المعدات الاقتصادية منخفضة السرعة (أقل من 100 متر/دقيقة) غالبًا مكابح المسحوق المغناطيسي أو نظام التحكم في الشد ذي الحلقة المفتوحة، والتي تتميز ببنية بسيطة وتكاليف قابلة للتحكم، مما يجعلها مناسبة للكميات الصغيرة والعرض الضيق وآلات التشكيل الحراري منخفضة السرعة. مع ذلك، بمجرد أن تتجاوز السرعة 200 متر/دقيقة، لا تستطيع سرعة استجابة نظام التحكم ذي الحلقة المفتوحة مواكبة وتيرة تغيرات قطر اللف. فيصبح نصف قطر اللف أصغر أو أكبر. إذا لم يكن بالإمكان تعويض الشد في الوقت الفعلي، فإن النتيجة هي تمدد وتشوه الرقاقة الرقيقة، أو ارتخائها وتجعدها أثناء إعادة اللف.
تعتمد عمليات التقطيع عالية السرعة (أكثر من 200 متر/دقيقة) على نظام تحكم آلي كامل في الشد يعمل بنظام الحلقة المغلقة. يقوم هذا النظام على مبدأ أساسي يتمثل في ضبط الشد من خلال قياس دقيق للفرق بين سرعة خطي فك اللف وربطه، وبفضل التغذية الراجعة الآنية من مستشعر البكرة العائمة، يحافظ على شد ثابت أثناء مراحل التسارع والتباطؤ وربط اللف. تستخدم الطرازات المتطورة تقنية "التحكم التدريجي في الشد"، التي تقلل تلقائيًا من شد اللف مع زيادة قطر الملف، وهو أمر بالغ الأهمية لضمان إحكام متناسق داخل وخارج الملف النهائي دون تشوه.
بالنسبة لطبقة البولي إيثيلين تيريفثالات (PET) الرقيقة للغاية (12 ميكرومتر) الشائعة في رقائق الطباعة الحرارية، فإن متطلبات دقة التحكم في الشد أكثر صرامة. فالشد الزائد يؤدي إلى تمدد طبقة القاعدة بشكل دائم، مما يجعل عملية الطباعة الحرارية غير دقيقة؛ أما إذا كان الشد منخفضًا جدًا، فقد ينحصر الهواء بين طبقات اللفائف، مما يتسبب في انتقال طبقات الألومنيوم أو التصاقها. ولهذا السبب أيضًا، تعتمد المعدات ذات سرعات القطع العالية بشكل أكبر على محركات المؤازرة وخوارزميات الشد.

القيود المتبادلة بين العرض والسرعة
إن فصل العرض والسرعة ليس كافياً؛ فتقاطعهما هو المكان الذي تقع فيه بسهولة أكبر في المزالق عند اختيار نموذج.
يُعدّ العرض الكبير والسرعة العالية الاختبار الأمثل لأداء المعدات. فالعرض الأكبر يعني عزم قصور ذاتي أكبر وتوزيعًا أقل انتظامًا للتوتر الجانبي، بينما تُضخّم السرعة العالية أي اهتزازات ميكانيكية طفيفة أو تقلبات في التوتر. بالكاد تستطيع آلة تقطيع بعرض 1600 مم تعمل بسرعة 50 مترًا/دقيقة فقط العمل بكفاءة مع نظام تحكم مفتوح الحلقة؛ أما عند تشغيلها بسرعة تزيد عن 300 متر/دقيقة، فبدون محرك مؤازر ودعامة صلبة، يصبح الحصول على جودة تقطيع مستقرة شبه مستحيل.
يتزايد التحدي المتمثل في الجمع بين العرض الضيق والسرعة العالية. فعند لفّ عدة شرائط ضيقة في آنٍ واحد، سيؤدي أي انحراف في شدّ أيٍّ منها إلى عدم استواء أسطحها النهائية. وعند السرعات العالية، يجب أن تواكب سرعة استجابة عمود الانزلاق أو عمود اللفّ المؤازر المستقل هذه السرعة؛ وإلا، سيتحرك الشريط الضيق يمينًا ويسارًا على عمود اللفّ، مما يجعل الحصول على سطح نهائي ذي جودة عالية أمرًا مستحيلاً.
من المبادئ التي غالبًا ما يتم تجاهلها في عملية المطابقة، أن تكون سرعة القطع أعلى قليلًا من سرعة تشغيل آلات الختم الحراري اللاحقة. فإذا تصادف أن كانت سرعة آلة القطع مساوية لسرعة آلة الختم الحراري، فإن أي عملية إعادة لف أو استلام مواد أو تعديل تباطؤ طفيف أثناء مرحلة القطع قد يؤدي إلى نفاد المواد في آلة الختم الحراري. وقد صُممت آلة القطع الحديثة بتصميم متكامل للقطع وإعادة اللف، ووظيفة إعادة اللف بدون توقف، للقضاء على هذا الخلل في الإيقاع، مما يضمن أن عملية القطع تحافظ دائمًا على سعة إمداد أسرع من آلات الختم الحراري.
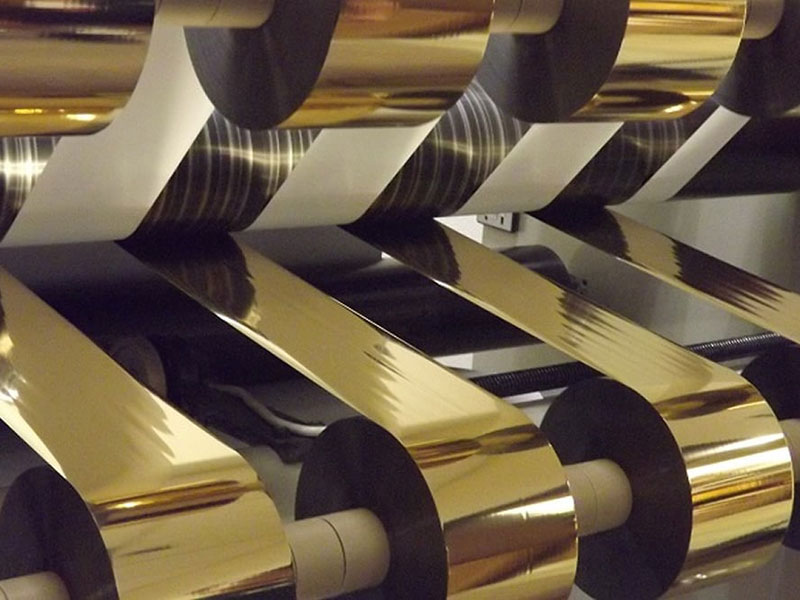
قائمة التحقق من الاختيار
عند إجراء عملية شراء، يُنصح بتجاهل أرقام العروض الترويجية الفردية "السرعة القصوى" و"العرض الأقصى" واتخاذ قرارات متطابقة بناءً على الأسئلة التالية:
إذا كان التركيز الرئيسي على الفتحات العريضة: يمثل قطر عمود الشفرة ووزن الجسم العقبات الأولى، يليها التأكد مما إذا كان نظام التصحيح يتتبع الحواف أو الخطوط، حيث يكون الخطأ التراكمي الناتج عن عدم محاذاة المواد ذات العرض الواسع أكبر.
إذا كان التركيز الرئيسي على الفتحات الضيقة: طريقة قفل الأداة أكثر أهمية من معايير السرعة؛ يؤثر تخطيط الأداة التلقائي ولف الانزلاق بشكل مباشر على كفاءة التغيير وجودة السطح النهائي.
إذا كنت ترغب في تقطيع عالي السرعة:لا تكتفِ بالنظر إلى السرعة القصوى الاسمية؛ بل اسأل الشركة المصنعة عن تقلبات الشد أثناء مراحل التسارع/التباطؤ وإعادة اللف. وتُعدّ تقارير فرق العرض للتقطيع المستمر على مسافة تزيد عن 500 متر أكثر قيمة من سرعات الذروة المُقاسة في المختبر.
إذا لم تكن متطلبات العرض والسرعة متطرفة:أعط الأولوية لميزانية أنظمة التحكم في الشد ذات الحلقة المغلقة على السرعة القصوى؛ فبمجرد استقرار الشد، يكون الحد الأقصى للجودة للتقطيع بسرعات متوسطة ومنخفضة أعلى في الواقع.
إن جوهر اختيار آلة تقطيع رقائق الختم الساخن هو مشكلة التوافق: يحدد العرض الحد الأدنى للمعدات (ما إذا كان الهيكل صلبًا بما فيه الكفاية)، وتحدد السرعة الحد الأعلى (يواكب التحكم في الشد ذلك)، ويحدد الجمع بين العرض والسرعة ما إذا كانت الآلة تناسب وتيرة الإنتاج الخاصة بك.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






