يُعدّ تقطيع رقائق الطباعة الحرارية بمثابة "حلقة الوصل" في عملية الطباعة الحرارية. فإذا كانت جودة التقطيع دون المستوى المطلوب، فقد تتوقف آلات الطباعة الحرارية اللاحقة بشكل متكرر، أو تكسر الرقائق، أو تنحرف عن مسارها، أو تُنتج أنماط طباعة حرارية غير مكتملة، مما يؤدي إلى هدر كميات كبيرة من مواد رقائق الطباعة الحرارية باهظة الثمن عند التشغيل بسرعات عالية. والسؤال الأكثر شيوعًا عند اختيار النموذج هو: ما هو عرض القطع الذي يمكن لهذه الآلة قطعه؟ وما هي سرعتها القصوى؟ ولكن ما يُحدد حقًا مدى "تزامن" آلة التقطيع ليس القيمة المطلقة لمعامل واحد، بل التوافق المنطقي بين العرض والسرعة.

يحدد العرض البنية: واسع للصلابة، وضيق للدقة
يختلف عرض رقائق الختم الساخن اختلافًا كبيرًا، من شرائط ضيقة لا تتجاوز بضعة ملليمترات للخطوط الدقيقة إلى 1600 مم عرضًا للكرتون ذي التنسيق الكبير، مع متطلبات معدات مختلفة تمامًا.
يكمن التناقض الأساسي في القطع العريض (الذي يُشير عادةً إلى أكثر من 800 مم) في تشوه عمود الأداة. فكلما زاد عرض القطع، زاد احتمال انحناء عمود الأداة قليلاً في المنتصف تحت ضغط عالٍ، مما يؤدي إلى وضع غير مرغوب فيه يتمثل في "عدم وجود اختراق في المنتصف، وعدم محاذاة عند الحواف". لذلك، بالنسبة للنماذج ذات التنسيق العريض، يجب إعطاء الأولوية لصلابة الهيكل وقوة العمود، مع استخدام ألواح جدارية من سبائك الصلب السميكة وأعمدة شفرات ذات قطر كبير كتكوينات أساسية. على سبيل المثال، غالبًا ما تحتاج المعدات من فئة 1600 مم إلى وزن عدة أطنان للحفاظ على الاستقرار عند السرعات العالية.
تختلف آلية القطع الضيق (أقل من ٥٠ مم) تمامًا. تُستخدم الشرائح الضيقة غالبًا في عمليات التشكيل بالقطع المتتالية للأنماط الدقيقة، حيث تتطلب دقة عالية في استواء السطح النهائي وإحكامه عند الدرفلة. في مثل هذه الحالات، تكون أدوات القفل اليدوية عرضة للانحرافات البُعدية نتيجةً لقوة القفل غير المتساوية؛ لذا تُعد أدوات القفل الهيدروليكية أو أعمدة الانزلاق عالية الدقة خيارات أكثر موثوقية. إذا تغيرت مواصفات الطلب بشكل متكرر، تبرز أهمية نظام تخطيط الأدوات الآلي؛ فبعد إدخال قيمة العرض، يقوم حامل الأداة بتحديد موقعها تلقائيًا، مما يقلل وقت تغيير الطلب من ساعات إلى دقائق.
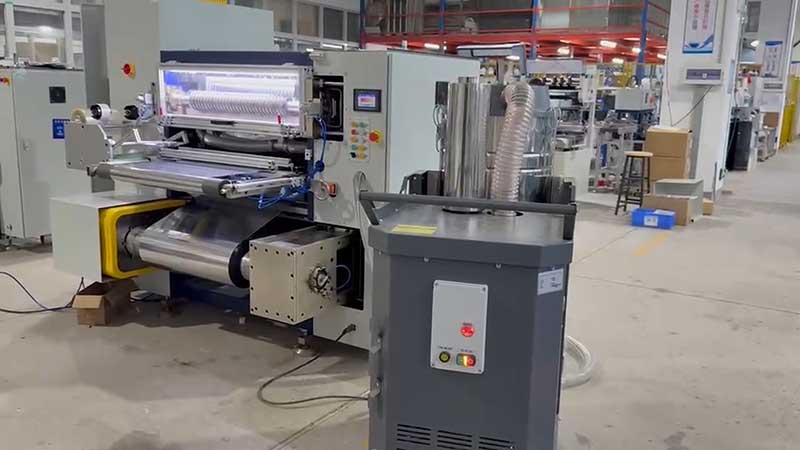
تعتمد السرعة على سرعة ثابتة: التحكم المؤازر هو الشرط الأساسي للمطابقة
لا تُعدّ السرعة مجرد مؤشر على السعة، بل إنها تُحدد مستوى تكوين نظام القيادة بشكل مباشر. حاليًا، يتراوح نطاق سرعة آلات تقطيع رقائق الختم الساخن من 20 مترًا/دقيقة إلى أكثر من 500 متر/دقيقة، حيث يتوافق كل نطاق سرعة مع نظام تحكم مختلف تمامًا في الشد.
تستخدم المعدات الاقتصادية منخفضة السرعة (أقل من 100 متر/دقيقة) غالبًا مكابح المسحوق المغناطيسي أو نظام التحكم في الشد ذي الحلقة المفتوحة، والتي تتميز ببنية بسيطة وتكاليف قابلة للتحكم، مما يجعلها مناسبة للكميات الصغيرة والعرض الضيق وآلات التشكيل الحراري منخفضة السرعة. مع ذلك، بمجرد أن تتجاوز السرعة 200 متر/دقيقة، لا تستطيع سرعة استجابة نظام التحكم ذي الحلقة المفتوحة مواكبة وتيرة تغيرات قطر اللف. فيصبح نصف قطر اللف أصغر أو أكبر. إذا لم يكن بالإمكان تعويض الشد في الوقت الفعلي، فإن النتيجة هي تمدد وتشوه الرقاقة الرقيقة، أو ارتخائها وتجعدها أثناء إعادة اللف.
تعتمد عمليات التقطيع عالية السرعة (أكثر من 200 متر/دقيقة) على نظام تحكم آلي كامل في الشد يعمل بنظام الحلقة المغلقة. يقوم هذا النظام على مبدأ أساسي يتمثل في ضبط الشد من خلال قياس دقيق للفرق بين سرعة خطي فك اللف وربطه، وبفضل التغذية الراجعة الآنية من مستشعر البكرة العائمة، يحافظ على شد ثابت أثناء مراحل التسارع والتباطؤ وربط اللف. تستخدم الطرازات المتطورة تقنية "التحكم التدريجي في الشد"، التي تقلل تلقائيًا من شد اللف مع زيادة قطر الملف، وهو أمر بالغ الأهمية لضمان إحكام متناسق داخل وخارج الملف النهائي دون تشوه.
بالنسبة لركيزة البولي إيثيلين تيريفثالات (PET) فائقة الرقة بسمك 12 ميكرومتر، الشائعة الاستخدام في رقائق الختم الحراري، فإن متطلبات دقة التحكم في الشد أكثر صرامة. فالشد الزائد يؤدي إلى تمدد دائم للطبقة الأساسية، مما يجعل عملية التطابق غير دقيقة أثناء الختم الحراري. أما إذا كان الشد منخفضًا جدًا، فقد ينحصر الهواء بين طبقات اللفائف، مما يتسبب في انتقال طبقات الألومنيوم أو التصاقها. ولهذا السبب أيضًا، تعتمد المعدات ذات سرعات القطع العالية بشكل أكبر على محركات المؤازرة وخوارزميات الشد.
القيود المتبادلة بين العرض والسرعة
إن فصل العرض والسرعة ليس كافياً؛ فتقاطعهما هو المكان الذي تقع فيه بسهولة أكبر في المزالق عند اختيار نموذج.
يُعدّ العرض الكبير والسرعة العالية الاختبار الأمثل لأداء المعدات. فالعرض الأكبر يعني عزم قصور ذاتي أكبر وتوزيعًا أقل انتظامًا للتوتر الجانبي، بينما تُضخّم السرعة العالية أي اهتزازات ميكانيكية طفيفة أو تقلبات في التوتر. بالكاد تستطيع آلة تقطيع بعرض 1600 مم تعمل بسرعة 50 مترًا/دقيقة فقط العمل بكفاءة مع نظام تحكم مفتوح الحلقة؛ أما عند تشغيلها بسرعة تزيد عن 300 متر/دقيقة، فبدون محرك مؤازر ودعامة صلبة، يكاد يكون من المستحيل ضمان جودة التقطيع.
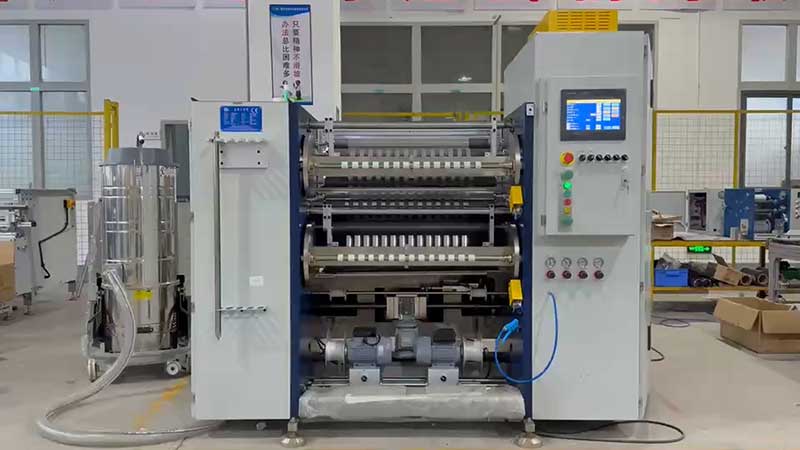
يؤدي الجمع بين العرض الضيق والسرعة العالية إلى تحويل التحدي إلى تصميم الأدوات وعملية اللف. على سبيل المثال، مع لف قلب بقطر بوصة واحدة، تقتصر بعض الطرازات على 200 متر/دقيقة في ظروف التشغيل الضيقة، بينما لا تتجاوز سرعة اللف في الأعمدة ذات القطر 3 بوصات و6 بوصات 300-500 متر/دقيقة. هذا يعني أنه إذا كنت تخطط لإنتاج عدد كبير من المنتجات النهائية ذات المقياس الضيق برقاقة قطرها بوصة واحدة، فقد لا تكون "السرعة القصوى" الاسمية قابلة للتطبيق في ظروف التشغيل الفعلية.
قد يبدو الجمع بين السرعة العالية والمنخفضة متناقضًا، ولكنه صحيح في حالات محددة. على سبيل المثال، عند معالجة الرقائق السميكة الجدران أو عالية الكثافة، يُولّد احتكاك الشفرة درجات حرارة عالية ومسحوق ألومنيوم؛ في مثل هذه الحالات، يُساعد خفض السرعة على ضمان جودة القطع وفعالية إزالة الغبار. غالبًا ما يؤدي السعي وراء السرعة العالية دون مراعاة التوازن بين السرعة والدقة إلى انخفاض سرعات الإنتاج الفعلية عن القيمة الاسمية بكثير.
الاختيار العملي: يتم استخلاص الحلول المناسبة من المتطلبات
الخطوة 1: توضيح نطاق عرض القوة الرئيسيةإذا كانت طلباتك تركز على شرائح ضيقة أقل من 50 مم، فإن الدقة وكفاءة تخطيط الأدوات هما المفتاح، ولا تعتبر قدرة العرض هي التركيز الرئيسي؛ إذا كنت تتعامل بشكل متكرر مع لفائف أنثوية عريضة تزيد عن 1000 مم، فيجب إعطاء الأولوية للصلابة والاستقرار، ويجب ألا تشتت انتباهك بمعدل السرعة العالية.
الخطوة الثانية: التحقق من السرعة في ظل ظروف التشغيل الفعليةيكمن جوهر الأمر في مدى إمكانية الحفاظ على السرعة الاسمية البالغة 500 متر/دقيقة في سيناريوهات واقعية مثل إعادة اللف، والتسارع والتباطؤ، ولفّ قلب ضيق بقطر بوصة واحدة. خلال اختبار الآلة، ينبغي إلزام المصنّعين بتوفير بيانات فرق العرض للتقطيع المستمر لأكثر من 500 متر، مع إيلاء اهتمام خاص للدقة أثناء تغيير اللفائف ومراحل التسارع/التباطؤ.
الخطوة 3: قم بمطابقة نظام الشد مع مستوى السرعة.للسرعات التي تتجاوز 200 متر/دقيقة، يُعدّ نظام شدّ المؤازرة ذو الحلقة المغلقة ضروريًا، كما يُعدّ التحكم في شدّ المخروط أساسيًا لضمان عدم تشوّه الملف النهائي. إذا كانت ميزانيتك محدودة ولا يمكنك اختيار سوى نماذج متوسطة إلى منخفضة السرعة، فتقبّل أنها مناسبة للكميات الصغيرة والمواصفات المتعددة، ولا تحاول استخدامها في ظروف السرعات العالية مع أنظمة الحلقة المفتوحة.
الخطوة الرابعة: انتبه إلى "شروط خفض" العرض والسرعةاسأل الشركة المصنعة: ما هي السرعة القصوى عند أدنى عرض للشق؟ هل يمكن لنظام الشد أن يظل مستقرًا عند أقصى عرض للشق؟ غالبًا ما تعكس هذه الشروط الحدية القدرات الحقيقية للمعدات أكثر من المعايير الاسمية.
يكمن جوهر اختيار ماكينة تقطيع رقائق الختم الساخن في إيجاد الحل الأمثل لهيكل منتجك ضمن "المثلث المستحيل" المكون من العرض والدقة والسرعة. تركز الأجزاء العريضة على صلابة الهيكل وتجانس الشد، بينما تركز الأجزاء الضيقة على دقة تصميم الأداة وشدّ اللف، أما السرعة فتحدد مستوى أنظمة القيادة وخوارزميات التحكم. إن توضيح العلاقات المتبادلة بين هذه المعايير الثلاثة أكثر أهمية من مجرد مقارنة الأرقام في جدول المعايير.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






