لا يتعلق اختيار ماكينة تقطيع رقائق الطباعة الحرارية بمقارنة ماركات الشفرات أو وزنها، بل باختيار نظام تحكم في الشد قادر على التعامل مع المواد فائقة الرقة. يتراوح سمك رقائق الطباعة الحرارية عادةً بين 12 و30 ميكرونًا فقط، وهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة فصل، وطبقة لونية، وطلاء ألومنيوم، وطبقة لاصقة، ولكل طبقة حساسية مختلفة للإجهاد الميكانيكي. فإذا كان الشد مرتفعًا جدًا، تتمدد الطبقة الأساسية وتتشوه، مما يؤدي إلى عدم دقة عملية الطباعة اللاحقة. أما إذا كان الشد منخفضًا، يصبح اللف مرتخيًا وينفصل، وينقطع فورًا عند تشغيل الماكينة. وإذا تذبذب الشد ولو قليلًا، يشد اللف ويرتخي عدة مرات، وكلها عوامل تُهدد جودة المنتج. وكما يُقال في هذا المجال: "ثلاث مراحل من الكي، وسبعون بالمئة من القطع". ويحدد التحكم في الشد في مرحلة التقطيع بشكل مباشر معدل إنتاجية عمليات الطباعة الحرارية اللاحقة.
تخلَّ عن عقلية "التوتر المستمر"؛ فالتحكم في التناقص التدريجي هو الأساس.
أكثر الأخطاء شيوعًا عند اختيار نموذج اللف هو تحديد قيمة شد ثابتة بشكل اعتيادي ثم تجاهلها. مع ذلك، أثناء عملية التقطيع، يتغير القطر باستمرار؛ إذ يصغر قطر اللفة أثناء فكها ويكبر قطر اللفة أثناء لفها. يعني الشد الثابت أنه عند إعادة اللف، تُضغط الطبقة الخارجية باستمرار على الطبقة الداخلية، مما يؤدي في النهاية إلى تجعد الحلقة الداخلية وتكوين ما يشبه لب زهرة الأقحوان، بينما يتمدد الجزء السفلي من اللفة الكبيرة بشكل مفرط أو حتى ينكسر.
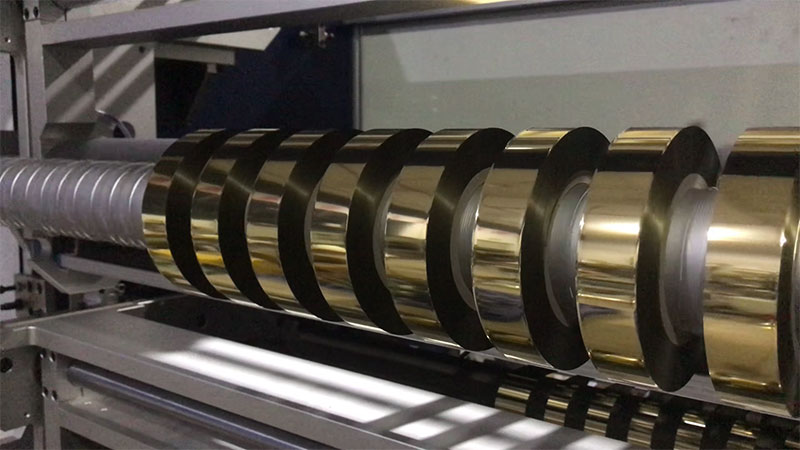
يُعدّ التحكم في شدّ اللفائف المتناقص وظيفة أساسية، وليست ميزة إضافية. يجب أن ينخفض الشدّ وفقًا لمنحنى مُحدد مسبقًا مع ازدياد قطر اللفائف: في البداية، يُستخدم شدّ منخفض لضمان استواء قلب اللفائف وملاءمته، مع الحفاظ على ضغط ثابت بين الطبقات في القسم الأوسط، ويُخفّض الشدّ تدريجيًا في النهاية لتعويض وزن الحلقة الخارجية. عادةً ما يُضبط معامل التناقص بين 0.5 و0.8، مع ضبط الشدّ الأولي على 8% إلى 12% من شدّ كسر المادة، وخفض الشدّ النهائي إلى 40% إلى 70% من القيمة الأولية. بالنسبة للمواد الرقيقة والضعيفة مثل المواد المضغوطة حراريًا، يُوصى بأن يكون التناقص بين 60% و80%. بعد تطبيق التحكم في شدّ اللفائف المتناقص، يمكن تقليل معدل العيوب في المنتجات ذات الأسطح النهائية غير المستوية بنسبة 40% إلى 60%. أما الآلات التي لا تحتوي على وظائف التناقص، مهما كانت أجهزة الاستشعار باهظة الثمن أو المحركات عالية الجودة، فإن لفائف رقائق الألومنيوم التي تقطعها تُشكّل خطرًا حقيقيًا.
الحلقة المغلقة هي خط المرور؛ وتعتمد الدقة على التقلبات بدلاً من الإعدادات.
تنقسم أنظمة التحكم في الشد إلى نوعين: نظام الحلقة المفتوحة ونظام الحلقة المغلقة. يُخرج نظام الحلقة المفتوحة مخرجاتٍ وفقًا لقيم مُحددة مسبقًا، بغض النظر عن الشد الفعلي. أما نظام الحلقة المغلقة، فيستخدم أجهزة استشعار للكشف عن الشد الفعلي في الوقت الفعلي، ويُرسل بياناتٍ إلى وحدة التحكم لإجراء تصحيحٍ ديناميكي. في عملية تقطيع رقائق الختم الساخن، يجب استخدام نظام الحلقة المغلقة؛ هذه هي الخلاصة.
يتكون النظام ذو الحلقة المغلقة من ثلاثة مكونات أساسية: مستشعر الشد المسؤول عن الاستشعار، ووحدة التحكم التي تحسب مقدار التعديل باستخدام خوارزمية PID، والمشغل الذي يتولى التنفيذ. أما بالنسبة لاختيار المشغل، فإن القوابض المغناطيسية المسحوقية منخفضة التكلفة نسبيًا، ولكنها تتميز بدقة متوسطة واستجابة بطيئة، مما قد يؤدي بسهولة إلى ارتخاء داخلي وإحكام خارجي. في المقابل، توفر محركات المؤازرة دقة عالية واستجابة سريعة، مما يتيح استخدام خوارزميات تحكم أكثر تعقيدًا، ويجعلها خيارًا أكثر موثوقية لمواد الطلاء الخاصة مثل رقائق الختم الساخن فائقة الرقة أو رقائق الليزر.
عند اختيار الموديلات، لا تكتفِ بالنظر إلى "نطاق ضبط الشد" فقط، بل انظر إلى نطاق تقلبات الشد. تستطيع المعدات عالية الجودة التحكم في التقلبات ضمن نطاق ±3% من القيمة المضبوطة، بينما تصل دقة الموديلات المتطورة إلى ±0.5 نيوتن. يحدد هذا المؤشر ما إذا كانت لفة رقائق الختم الساخن "مشدودة ومرنة في الوقت نفسه" أو "متجانسة من اللب إلى السطح".
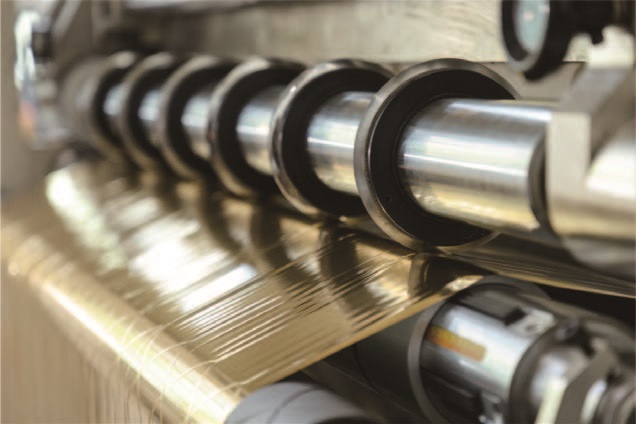
يجب أن تكون شفرة القطع في "منطقة انعدام التذبذب".
لا يقتصر التحكم في الشد على مجرد فك اللفائف وإعادة لفها. فإذا اهتزت المادة عند شفرة القطع مع تقلبات الشد، فإن الشفرة ستقطع مثل "المنشار"، مما ينتج عنه أسنان مجهرية - وهذا هو السبب الرئيسي لحواف رقائق الذهب وتمزق الرقائق.
تعمل آلات التقطيع الحديثة عالية الجودة بنظام تحكم مستقل متعدد المناطق في الشد: حيث تحتوي كل من منطقة فك اللف، ومنطقة الشد (قبل وبعد شفرة التقطيع)، ومنطقة اللف على حلقات تحكم مغلقة مستقلة. يتم عزل التقلبات خارج منطقة القطع بواسطة بكرات عائمة أو مستشعرات شد، مما يضمن بقاء المادة عند شفرة التقطيع في حالة "انعدام تقلبات الشد". عند اختيار طراز، يمكنك الاستفسار مباشرة من الشركة المصنعة: هل يوجد تصميم عزل شد مستقل قبل وبعد قاطع التقطيع؟ إذا لم يكن كذلك، فإن احتمال ظهور حواف خشنة على المواد الرقيقة يزداد بشكل ملحوظ.
تحدد "التعويضات الديناميكية" في لحظات التسارع والتباطؤ معدل انكسار الرقاقة
لحظة بدء تشغيل آلة التقطيع، وتسارعها، وتباطئها، وتوقفها، هي لحظة ذروة تقلبات التوتر. إذا لم يتم تعويض الصدمة الناتجة عن تغير السرعة، فإنها ستؤثر مباشرة على الرقاقة المعدنية. يبلغ سمك طبقة PET الأساسية 12 ميكرون، وهي أرق من شعرة؛ ويكفي ارتفاع مفاجئ واحد في التوتر لتمزيقها.
يستطيع نظام شدّ ممتاز التحكم في تقلبات الشدّ الفعلية ضمن نطاق ±3% أثناء زيادة السرعة القصوى، وذلك اعتمادًا على تردد استجابة المحرك المؤازر وجودة خوارزمية التحكم. عند الشراء، يُعدّ طلب عرض منحنى الشدّ من الموردين أثناء التسارع والتباطؤ أكثر فائدة من مجرد النظر إلى المعايير الثابتة. يُعدّ الحفاظ على شدّ ثابت أثناء التشغيل بسرعة ثابتة أمرًا أساسيًا؛ أما الاختبار الحقيقي فيظهر عند التسارع والتباطؤ والتوقف المفاجئ.
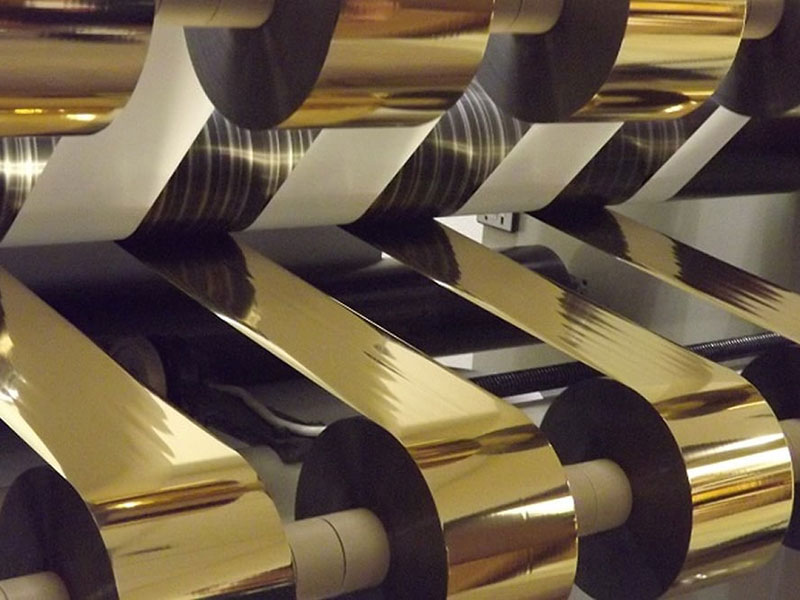
اللف متعدد المحاور: يحل عمود الانزلاق مشكلة "شد لفة واحدة، وفك لفة أخرى".
عندما تقوم آلة التقطيع بلفّ عدة لفائف ضيقة في وقت واحد، تتراكم الاختلافات الطفيفة في سماكة المادة بين اللفائف لتُحدث فرقًا أكبر في الشد. وتؤدي هذه الاختلافات في السماكة إلى تفاوت سرعات اللف بين الشرائط؛ فبعض اللفائف تكون مشدودة، والبعض الآخر مرتخية، وتكون الأسطح النهائية غير مستوية، وفي الحالات الشديدة، يؤدي الشد المفرط إلى تلف اللفائف.
يُعدّ عمود الانزلاق حلاً عملياً لهذه المشكلة. فهو يستخدم مبدأ انزلاق حلقات الانزلاق لضبط الشدّ بشكل مستقل في كل محطة لف، مما يضمن لفّ بكرات متعددة على العمود تحت شدّ موحد من اللب إلى الطبقة الخارجية. في عمليات تقطيع الشرائح الضيقة، يمنع عمود الانزلاق بفعالية مشاكل التماسك والارتخاء الناتجة عن تفاوت سماكة المادة. إذا كانت مواصفات التقطيع الضيقة مطلوبة بشكل متكرر، فينبغي أخذ أعمدة الانزلاق في الاعتبار عند اختيارها.
التحقق من القطع التجريبي: بغض النظر عن مدى جمال المواصفات، من الأفضل قطع لفة.
الطريقة الوحيدة الموثوقة لتحديد ما إذا كان نظام التحكم في شد غشاء آلة التقطيع شديد الصلابة هي اختبار الآلة باستخدام مواد مختلفة. ركّز على ملاحظة استواء السطح النهائي للغشاء بعد التقطيع: اضغط على السطح النهائي للفة الفيلم يدويًا؛ إذا كان اللب لينًا والطبقة الخارجية مرتخية، فإن الشد غير كافٍ؛ أما إذا كانت لفة الفيلم صلبة وظهر السطح النهائي على شكل جرس، فهذا يدل على شد زائد. إذا أمكن، استخدم مجهرًا عالي التكبير لفحص الحواف المقطوعة بحثًا عن أي تشققات دقيقة أو نتوءات يصعب رؤيتها بالعين المجردة.
إن اختيار آلة تقطيع رقائق الطباعة الحرارية ليس مجرد مسألة ترتيب للمعايير. فالدقة تحدد مدى دقة القطع، والشد يحدد مدى ثباته؛ وعندما يعمل هذان العاملان معًا، يمكن لعملية الطباعة اللاحقة أن تحقق "الدقة المتناهية". ومن بين هذين العاملين، يُعد التحكم في الشد العامل الأهم، فهو الذي يضمن وصول المادة إلى آلة الطباعة الحرارية بحالة جيدة، بدلاً من تعريضها لخطر التشوه أثناء عملية التقطيع.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






