مع استمرار هيمنة الطباعة الحرارية على التغليف الفاخر والملصقات والتشطيبات الزخرفية، فإن جودة رقائق التغليف المشقوقة تحدد بشكل مباشر إنتاجية عملية الطباعة اللاحقة. في عام 2026، شهد سوق آلات تقطيع رقائق الطباعة الحرارية نضجًا ملحوظًا، ولكن مع هذا النضج، ظهرت مجموعة أوسع من التكوينات التقنية ومستويات الأتمتة والأسعار، مما قد يجعل اتخاذ قرارات المواصفات أمرًا صعبًا.
يوفر هذا الدليل إطارًا منظمًا لتقييم آلات تقطيع رقائق الختم الساخن، ويغطي الحقائق المادية التي تحدد تصميم الآلة، والمعايير الأساسية التي تفصل الآلات الكفؤة عن الآلات التي بها مشاكل، وميزات التشغيل الآلي التي تحدد ما إذا كان بإمكان عمليتك التعامل بشكل مربح مع أنماط الطلبات الحديثة.
فهم المادة: لماذا يتطلب ختم الرقائق المعدنية الساخن تقطيعًا متخصصًا
قبل تقييم مواصفات الآلة، من الضروري فهم ما يميز رقائق الختم الساخن عن الأفلام والأوراق العادية. رقائق الختم الساخن عبارة عن رقائق متعددة الطبقات تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (عادةً ما يتراوح سمكها بين 12 و25 ميكرومترًا)، وطبقة فاصلة، وطبقة صبغية أو مطلية بالألومنيوم، وطبقة لاصقة.
يُؤدي هذا التصميم إلى ظهور نقاط ضعف محددة أثناء عملية الشق:
• حساسية التوترتتمدد قاعدة البولي إيثيلين تيريفثالات الرقيقة تحت ضغط مفرط، مما يتسبب في أخطاء في التسجيل وتشققات في الطلاء. أما الضغط غير الكافي فيؤدي إلى بكرات فضفاضة ومتداخلة.
• هشاشة الطلاءتتعرض طبقات الصبغة والطبقات المعدنية للخدش بسهولة عند ملامستها للأسطوانات أو الشفرات. وتكون رقائق الليزر والهولوغرافية ذات أنماط الحيود أكثر عرضة للخدش.
• توليد الغبار:ينتج عن الاحتكاك أثناء عملية القطع مسحوق ألومنيوم مجهري وغبار بولي إيثيلين تيريفثالات. وإذا لم يتم استخلاص هذه الشوائب، فإنها تُسبب "ثقوبًا دقيقة" و"بقعًا ذهبية" أثناء عملية الختم.
تُفسر هذه الخصائص المادية سبب ندرة حصول آلة تقطيع الأفلام متعددة الأغراض على نتائج مقبولة عند استخدام رقائق الختم الساخن. يجب ضبط الآلة خصيصًا للتعامل اللطيف والدقيق معها.

المعيار الأساسي 1: دقة القطع وجودة الحواف
تؤثر دقة القطع بشكل مباشر على استقرار تدفق الرقائق المعدنية أثناء عملية التشكيل الحراري. غالبًا ما تظهر أخطاء العرض التي تبدو ضئيلة في مرحلة القطع على شكل عدم تطابق أو كسر في الرقائق أو أنماط غير مكتملة في المراحل اللاحقة.
ما يجب التحقق منه:
• التفاوت المسموح به في العرضينبغي أن تحافظ التكوينات الأساسية في عام 2026 على دقة ضمن نطاق ±0.05 مم. أما العمليات التي تركز على الجودة، فينبغي أن تستهدف دقة ±0.02 مم، في حين أن تطبيقات مكافحة التزييف المتطورة قد تتطلب تحكمًا أكثر صرامة.
• نظافة الوجه النهائيبعد إعادة اللف، يجب ألا يتجاوز انحراف طرف اللفة النهائية ±0.2 مم. يؤدي رداءة جودة الطرف إلى انحراف اللفة أو عدم ثبات مسارها على آلة التشكيل.
• جودة الحوافيجب أن يكون القطع مسطحًا وناعمًا - بدون نتوءات أو حواف بيضاء أو تشوه ناتج عن التمدد أو تشققات دقيقة.
نصيحة للتحقق العمليأثناء جلسة تجريبية للقطع، أحضر أصعب مادة لديك - وهي أرق طبقة طلاء وأكثرها حساسية - وافحص حافة القطع باستخدام عدسة مكبرة. تُظهر النتائج المثالية مقطعًا عرضيًا أملسًا بدون أي خشونة. تشير الحواف المسننة الدقيقة أو النتوءات إلى عدم كفاية الدقة الميكانيكية.
المعيار الأساسي 2: نظام التحكم في الشد
يُعتبر التحكم في الشد العامل الأهم الذي يميز آلة القطع المتوسطة عن آلة القطع عالية الأداء. تتطلب عملية ختم الرقائق بالحرارة ما يصفه العاملون في هذا المجال بـ "التعامل بحرص شديد".
مشكلة عدم كفاية التحكم في الشد:
يؤدي الشد المفرط إلى تمدد ركيزة البولي إيثيلين تيريفثالات (PET)، وإتلاف شبكات الليزر، والتسبب في أخطاء في التسجيل. أما الشد المنخفض جدًا فيؤدي إلى لفائف فضفاضة تتداخل أو تنحرف أثناء فكها. ويزداد التحدي تعقيدًا نظرًا لتغير الشد الأمثل مع ازدياد قطر لفة إعادة اللف.
كيف يبدو النظام السليم:
• التحكم ذو الحلقة المغلقة:ينبغي أن تستخدم الآلة مستشعرات شد عالية الدقة (بكرات عائمة أو خلايا تحميل) مع تحكم مستقل ذي حلقة مغلقة لفك اللفائف وسحبها وإعادة لفها. أنظمة الحلقة المفتوحة البسيطة غير كافية للرقائق الرقيقة.
• دقة الشد:ابحث عن دقة تحكم في حدود ±0.5 نيوتن أو ±5%، مع سرعة استجابة بمستوى الميلي ثانية.
• شد التناقص:مع ازدياد قطر إعادة اللف، ينبغي أن ينخفض الشد تلقائيًا وفقًا لمنحنى محدد. وهذا يمنع ظاهرة "الشد من الداخل والارتخاء من الخارج" التي تسبب انزلاق الطبقات في الشقوق الضيقة.
• عمود انزلاقي للمواد العريضةعند تقطيع اللفائف العريضة ذات التفاوتات في السماكة، تساعد وحدات الانزلاق المستقلة على عمود إعادة اللف في التخلص من الفقاعات واللف غير المتساوي.
تظل حلول فرامل الجسيمات المغناطيسية التقليدية قابلة للتطبيق في سيناريوهات السرعة المتوسطة والمنخفضة، ولكن التحكم في شد المؤازرة ذي الحلقة المغلقة إلزامي فعليًا للتشغيل عالي السرعة أو المواد الرقيقة للغاية.

المعيار الأساسي 3: تكوين نظام القطع
تحدد آلية القطع جودة الحواف ومتطلبات الصيانة. توجد ثلاثة تكوينات أساسية، كل منها مناسب لمتطلبات مواد مختلفة.
القطع بالقص (شفرات دائرية)
يُعدّ القطع باستخدام شفرة دائرية من نوع القص الخيار الأمثل عمومًا لختم الرقائق المعدنية بالحرارة. تستخدم هذه الطريقة شفرات قرصية علوية وسفلية تعمل كالمقص، مما يُنتج قطعًا أنظف مع غبار أقل وعمر أطول للشفرة مقارنةً بشفرات الحلاقة. تُحدث حركة المقص قصًا حقيقيًا بدلًا من "الضغط" الذي يُشوّه المادة.
بالنسبة للرقائق الرقيقة (12-30 ميكرومتر)، يُنصح عادةً بزاوية شفرة علوية تتراوح بين 15° و20°. يجب أن تكون مادة الشفرة من كربيد التنجستن أو مطلية بالسيراميك لمقاومة التآكل؛ إذ أن الفولاذ الكربوني العادي يفقد حدته بسرعة ويُنتج نتوءات بعد بضعة كيلومترات فقط من القطع.
تقطيع شفرة الحلاقة
شفرات الحلاقة أرخص ثمناً ومناسبة للعرض الضيق، لكنها تُنتج غباراً ونتوءات أكثر على الرقائق السميكة. يُفضل استخدامها في التطبيقات الاقتصادية أو التطبيقات الخاصة ذات العرض الضيق، مثل خيوط الأمان.
شق باستخدام سكين هوائي (بدون تلامس)
بالنسبة لرقائق الليزر والرقائق الهولوغرافية ذات البنية المجهرية الدقيقة، حتى أدنى احتكاك من شفرة أو بكرة قد يُسبب خدوشًا. يستخدم القطع بالسكين الهوائي هواءً مضغوطًا عاليًا لقطع المادة دون احتكاك مباشر، مما يُزيل تمامًا الخدوش الناتجة عن الشفرة. هذه تقنية متطورة وباهظة الثمن، مُخصصة للمواد الأكثر حساسية.
المعيار الأساسي 4: بكرات التوجيه والصلابة الميكانيكية
كل بكرة تلامس سطح الرقاقة المعدنية تُشكل مصدراً محتملاً للخدوش أو الاهتزازات الدقيقة التي تُلحق الضرر بالطلاء. وتُحدد "الأساسيات" الميكانيكية ما إذا كان بالإمكان الحفاظ على دقة القطع العالية لسنوات من الإنتاج.
مواصفات البكرات المطلوبة:
• تشطيب السطحيجب أن تتمتع جميع بكرات التوجيه بسطح أملس للغاية ذي خشونة سطحية Ra ≤ 0.05 ميكرومتر. وهذا يمنع خدش الطلاء الرقيق.
• توازن ديناميكييجب أن تخضع البكرات لعملية موازنة ديناميكية (عادةً من الدرجة G2.5) لتجنب الاهتزازات الدقيقة عالية التردد التي تتلف طبقة الختم الساخن عند السرعات العالية.
• صلابة عمود القطعيجب ضبط انحراف عمود القطع في حدود 0.01 مم. يؤدي عدم كفاية صلابة العمود إلى انحناء منتصفه في الآلات العريضة، مما ينتج عنه قطع غير مكتمل.
المعيار الأساسي 5: إزالة الغبار والتخلص من الشحنات الساكنة
أثناء عملية التقطيع، يُولّد الاحتكاك عند حافة القطع مسحوقًا مجهريًا من الألومنيوم وغبار البولي إيثيلين تيريفثالات. إذا التصق هذا الغبار بسطح الرقاقة، فإنه يُحدث "بقعًا صغيرة" أو "بقعًا ذهبية" أثناء عملية الختم الساخن، مما يؤدي إلى رفض المنتج.
يُعدّ نظام شفط الغبار المتكامل المزود بمنافذ شفط مخصصة بالقرب من منطقة القطع أمرًا ضروريًا. تتميز بعض الآلات المتطورة بانعدام الغبار تقريبًا أثناء التشغيل بفضل مزيج من السكاكين الدائرية ذات الزوايا الخاصة ونظام شفط الغبار.
يُعدّ التخلص من الشحنات الساكنة بنفس القدر من الأهمية. إذ تجذب الشحنات الساكنة الغبار وتتسبب في التصاق شرائح اللف بالبكرات أو ببعضها البعض، مما يعيق عملية اللف. لذا، ينبغي وضع فرش مضادة للشحنات الساكنة أو قضبان مؤينة في النقاط الحرجة على مسار المادة.

الأتمتة وكفاءة التحول: ضرورة عام 2026
في عام 2026، شهد سوق طلبات رقائق الطباعة الحرارية تنوعًا هائلًا في المواصفات، إذ ارتفع عدد الأنواع التقليدية من بضعة أنواع إلى عشرات، بينما انخفضت أحجام الدفعات الفردية بشكل حاد من عشرات الآلاف من الأمتار إلى مئات أو حتى عشرات الأمتار. وإذا تطلب تغيير المعدات أكثر من نصف ساعة من التوقف، فلن تتمكن الطلبات الصغيرة من تحقيق الربح.
تحديد موضع الأدوات تلقائيًا
يُعدّ تحديد موضع الأدوات يدويًا عملية بطيئة وعرضة للخطأ البشري. أما تحديد موضع الأدوات تلقائيًا باستخدام محركات سيرفو، فيتيح للمشغل إدخال عرض القطع المطلوب في واجهة المستخدم الرسومية، وبعد ذلك تتحرك حوامل الأدوات تلقائيًا إلى المواضع الصحيحة. وهذا من شأنه أن يقلل وقت تغيير الطلبات من 15 دقيقة إلى أقل من 3 دقائق.
قفل الأدوات الهيدروليكي أو الهوائي
تضمن هذه الأنظمة ضغطًا موحدًا عبر جميع مجموعات الشفرات وتمنع الانزياح المحوري أثناء التشغيل عالي السرعة، مما يضمن عرضًا ثابتًا للشقوق.
ميزات التغيير السريع التي يجب تقييمها:
• فك اللفائف بدون عمود مع رفع هيدروليكي لتحميل سريع لللفائف الضخمة
• أدلة تحديد موضع اللب بالليزر لتركيب سريع لللب الورقي/البلاستيكي
• استدعاء تلقائي لمعاملات الشد لمختلف المواد والعرض
مطابقة المواصفات مع واقع الإنتاج الخاص بك
إذا كانت منتجاتك الأساسية عبارة عن سلع نهائية ضيقة العرض (مثل علب السجائر، وملصقات المشروبات الكحولية، وخيوط الأمان)، فإن الحد الأدنى لعرض الشق يُعد شرطًا أساسيًا. يبلغ الحد الأدنى القياسي في هذا المجال حوالي 20-30 مم، ولكن بعض الآلات توفر وحدات اختيارية للقطع بعرض 8 مم. يجب التحكم في دقة عرض الشق بمستوى أعلى عند استخدام تقنية الختم الحراري للنصوص الدقيقة على العبوات الفاخرة.
إذا كنت تقوم بمعالجة رقائق الليزر أو الرقائق الهولوغرافيةيُعدّ استخدام سكين الهواء أو آلة ذات معالجة دقيقة للغاية للمواد أمرًا لا غنى عنه. قد يؤدي القطع بالقص التقليدي إلى خدش نمط الحيود، مما يتسبب في خسارة غير مرئية في الإنتاجية.
إذا كان مزيج طلباتك متنوعًا للغايةينبغي إيلاء أهمية كبيرة لميزات الإنتاج بكميات صغيرة، وتحديد موضع الأدوات تلقائيًا، وسرعة تغييرها، تمامًا كما تُعطى دقة التقطيع. وتعتمد معادلة الربح للكميات الصغيرة على تقليل وقت التوقف بين الطلبات.
إذا كنت تدير إنتاجًا مستمرًا بكميات كبيرةتُصبح أنظمة التحكم في شد الشفرة المؤازرة ذات الحلقة المغلقة، وأنظمة شفط الغبار الموثوقة، وعمر الشفرة الطويل، من الأولويات. لذا، يُنصح بالنظر في استخدام آلات مزودة بإمكانيات الصيانة التنبؤية التي تراقب الاهتزازات والتيار الكهربائي ودرجة الحرارة للتنبؤ بتآكل الأدوات أو أعطال المحامل.
اعتبارات التكلفة وبيئة السوق
يشهد سوق آلات تقطيع رقائق الختم الساخن نطاقًا واسعًا من الأسعار في عام 2026. قد تتوفر تكوينات للمبتدئين مزودة بنظام تحديد موضع الأدوات يدويًا ونظام تحكم مفتوح في الشد للتطبيقات الأساسية، إلا أنها ستواجه صعوبة في تلبية متطلبات الدقة والتغيير السريع في إنتاج الرقائق الحديثة. أما الآلات متوسطة المدى المزودة بنظام تحكم مغلق في الشد وأتمتة معقولة، فتمثل عادةً التوازن الأمثل بين الأداء والتكلفة. بينما تتميز التكوينات المتطورة المزودة بمحرك سيرفو كامل، ونظام تحديد موضع الأدوات تلقائيًا، وأنظمة فحص بصري، بأسعار مرتفعة، إلا أنها توفر الدقة والكفاءة اللازمتين للتطبيقات الصعبة.
بالنسبة للمشترين في أمريكا الشمالية وأوروبا، يشمل مشهد الموردين مصنعين راسخين لوحدات التقطيع والأنظمة الكاملة، إلى جانب خيارات الاستيراد من المصنعين الآسيويين بمستويات متفاوتة من القدرات التقنية والبنية التحتية للدعم.
توصية أخيرة:قبل شراء أي آلة، اطلب تجربة قطع تجريبية باستخدام موادك الخاصة. قِس انحرافات العرض باستخدام الفرجار، وافحص السطح النهائي باستخدام عدسة مكبرة. راجع بيانات التشغيل المستمر لمسافة لا تقل عن 500 متر، مع إيلاء اهتمام خاص لثبات الدقة أثناء التسارع والتباطؤ وتغييرات الميل. الآلة التي تُحقق أداءً جيدًا في هذه الاختبارات العملية ستُقدم خدمة موثوقة لفترة طويلة بعد أن تُنسى مواصفات الكتيب.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
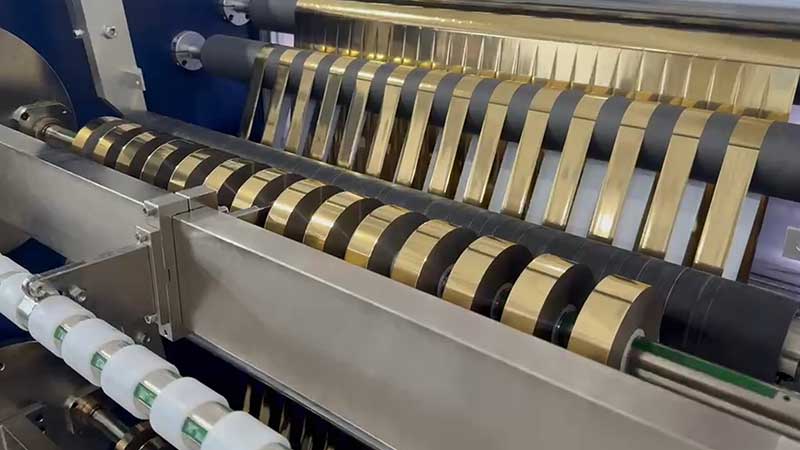
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






