لا يقتصر اختيار آلة تقطيع رقائق الطباعة الحرارية المناسبة على إيجاد الآلة ذات السرعة القصوى الأعلى أو المواصفات الأكثر إثارة للإعجاب، بل يتعلق الأمر بمواءمة قدرات الجهاز مع نوع المادة المستخدمة، وطبيعة الطلب، ومتطلبات الجودة النهائية. فالآلة التي تعمل بكفاءة عالية على رقائق قياسية بسماكة 25 ميكرومتر قد تواجه صعوبة مع أفلام الليزر بسماكة 12 ميكرومتر، وقد لا توفر الوحدة المُحسّنة للبكرات الرئيسية عريضة التنسيق 1600 مم الدقة المطلوبة لإنتاج شرائح ضيقة بسماكة 10 مم.
يشرح هذا الدليل المواصفات المهمة بالفعل، مرتبة حسب المعايير التي تؤثر بشكل مباشر على إنتاجيتك وكفاءتك ونتائجك النهائية.
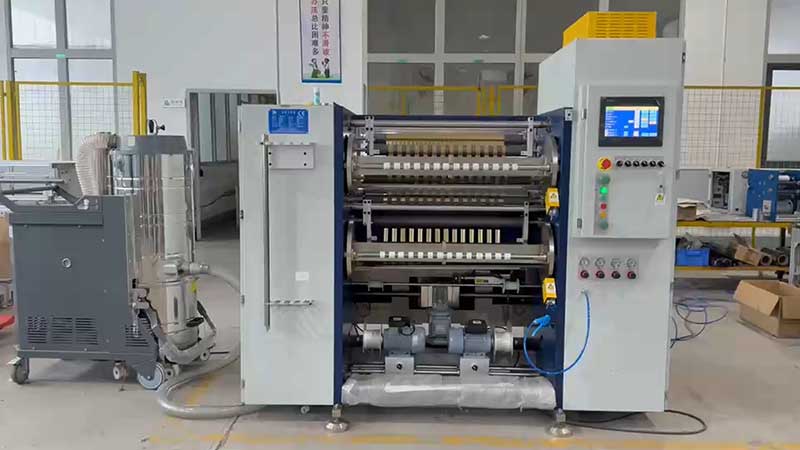
سعة العرض: اختر الآلة المناسبة لبكرة الطباعة الرئيسية والمنتج النهائي
تتضمن مواصفات عرض آلة التقطيع بُعدين: أقصى عرض للفك وأدنى عرض للشق. ويجب أن يتوافق كلاهما مع واقع الإنتاج لديك.
بالنسبة لعمليات الطباعة العريضة التي تعالج لفائف رئيسية يصل عرضها إلى 1600 مم، فإن المواصفات الأساسية هي صلابة الهيكل وقطر عمود الشفرة. يؤدي القطع الأعرض إلى زيادة قوى الانحناء على عمود الشفرة؛ فإذا انحنى العمود ولو قليلاً تحت الضغط، فلن يتم قطع مركز اللفافة بينما يتم اختراق الحواف بشكل مفرط. ابحث عن آلات ذات ألواح جدارية من سبائك فولاذية سميكة وأعمدة شفرات كبيرة القطر ومتوازنة ديناميكيًا. غالبًا ما تحتاج آلة من فئة 1600 مم إلى وزن عدة أطنان للحفاظ على استقرارها عند السرعات العالية.
في إنتاج الشرائح الضيقة التي يقل عرضها عن 50 مم، تنصب الأولوية على دقة تحديد موضع الأدوات وتصميم مقاوم للالتواء. أنظمة القفل اليدوية عرضة للانحرافات في الأبعاد لأن قوى التثبيت غير المتساوية تسمح بالحركة المحورية أثناء التشغيل. يُعد القفل الهيدروليكي أو أعمدة الانزلاق عالية الدقة الخيار الأمثل عندما تُقاس عروض الشقوق بالمليمترات. إذا كان نمط طلبك يتضمن تغييرات متكررة في العرض، فيمكن لنظام تحديد موضع الأدوات التلقائي تقليل وقت التغيير من ساعات إلى دقائق عن طريق تحريك حوامل الشفرات إلى مواضع مُبرمجة.
معيار عملي للمواصفات: إذا كان عرض اللفة الرئيسية 640 مم وعرض اللفات النهائية 2 سم (وهو أمر شائع في خطوط الختم الساخن)، فيجب أن تكون الآلة قادرة على الحفاظ على تفاوت ±0.5 مم عند هذا العرض الضيق.
التحكم في الشد: المواصفات التي تحدد ما إذا كانت رقائقك المعدنية ستتحمل العملية
يبلغ سمك رقائق الختم الساخن عادةً 12-25 ميكرومتر، وهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة فاصلة، وطبقة ملونة، وطبقة مطلية بالألومنيوم، وطبقة لاصقة. هذا التركيب شديد الحساسية للإجهاد الميكانيكي. التحكم في الشد ليس مجرد ميزة، بل هو أساس إنتاج الماكينة لمنتج قابل للبيع.
نظام الحلقة المفتوحة مقابل نظام الحلقة المغلقة: الفرق الذي لا يقبل المساومة
التحكم في الشد ذو الحلقة المفتوحةيعتمد هذا النظام على قيم مُسبقة الضبط ومكابح الجسيمات المغناطيسية. وهو مناسب للتطبيقات منخفضة السرعة وغير الحرجة التي تقل سرعتها عن 100 متر/دقيقة، ولكنه لا يستطيع التعويض عن تغيرات القطر أثناء اللف أو عن اضطرابات التسارع/التباطؤ.
التحكم في شد الشد باستخدام نظام مؤازر ذي حلقة مغلقةيستخدم النظام مستشعرات شد أو بكرات عائمة لقياس الشد الفعلي في الوقت الحقيقي، وضبط محركات فك ولف الورق وفقًا لذلك. يُعد هذا الحد الأدنى للمواصفات المقبولة في عملية ختم الرقائق بالحرارة. يحافظ نظام الحلقة المغلقة عالي الجودة على تذبذب الشد ضمن نطاق ±1% إلى ±3% من القيمة المحددة؛ بينما تصل دقة الأنظمة المتطورة إلى ±0.5 نيوتن.
التوتر المتناقص: لماذا يفشل التوتر الثابت
مع ازدياد قطر أسطوانة إعادة اللف، يؤدي الحفاظ على شد ثابت إلى ضغط الطبقات الخارجية على الطبقات الداخلية، مما ينتج عنه عيب "لبّ الأقحوان"، أو انحباس الهواء، أو انتقال طبقة الألومنيوم. تعمل خاصية التحكم في الشد المخروطي على تقليل شد اللف تلقائيًا وفقًا لمنحنى مُعد مسبقًا مع ازدياد قطر الأسطوانة. بالنسبة لرقائق الختم الساخن، يُوصى بمعامل شد مخروطي يتراوح بين 60% و80%، مع خفض الشد النهائي إلى 40-70% من القيمة الأولية. الآلات التي لا تحتوي على خاصية الشد المخروطي غير مناسبة لإنتاج رقائق ختم ساخن عالية الجودة، بغض النظر عن المواصفات الأخرى.
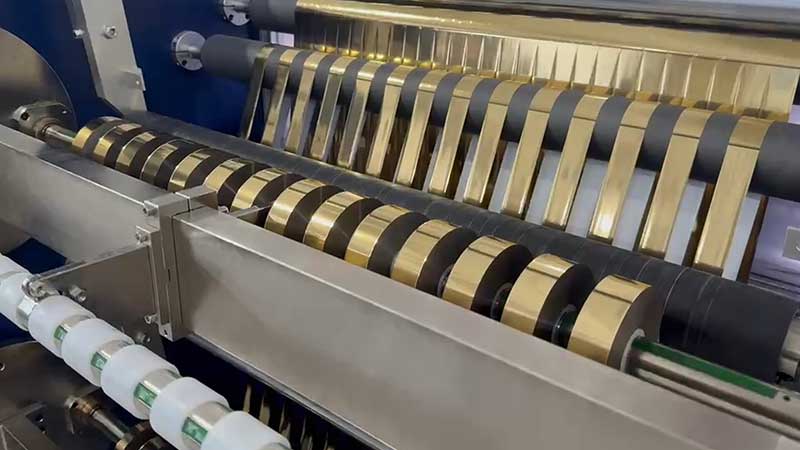
طريقة التقطيع ونظام الشفرات: القطع مقابل التمزيق
إن الفرق بين الحافة النظيفة والحافة الخشنة هو الفرق بين "القطع" و"التمزيق". فالشفرة غير الحادة أو ذات الهندسة غير المناسبة للشفرة ستضغط على الرقاقة وتكسرها بدلاً من قصها بشكل نظيف، مما ينتج عنه نتوءات مجهرية وغبار ألومنيوم يلوث المادة ويسبب عيوبًا في الختم الساخن.
في عملية ختم الرقائق بالحرارة، يُعدّ القطع الدائري (باستخدام شفرات دوارة علوية وسفلية) المعيار الصناعي. تُنتج هذه الطريقة قطعًا ناعمًا ونظيفًا بأقل قدر من التشوه. أما أنظمة القطع بشفرة الحلاقة أو القطع بالضغط فهي أقل ملاءمةً للرقائق المصنوعة من مادة البولي إيثيلين تيريفثالات (PET) لأنها تميل إلى إحداث تشوه في الحواف أو فصل غير كامل.
مواصفات شفرة المفتاح للتحقق منها:
• مادة الشفرة:توفر الشفرات المطلية بكربيد التنجستن أو الماس مقاومة التآكل المطلوبة لأغشية PET الأساسية
• ضبط الشفرةيجب أن تكون المسافة والتداخل بين الشفرات العلوية والسفلية قابلة للتعديل بدقة. فالمسافة الكبيرة جدًا تؤدي إلى قطع غير مكتملة، بينما المسافة الصغيرة جدًا تسرع من التآكل.
• صلابة عمود الشفرة:بالنسبة للعرض الذي يزيد عن 800 مم، يُعدّ العمود ذو القطر الكبير والمتوازن ديناميكيًا ضروريًا لمنع الانحراف وعدم انتظام عمق القطع عبر الشبكة.
توجيه الشبكة والتحكم في الحواف: منع الانحراف قبل أن يصبح هدراً
حتى مع التحكم المثالي في الشد، قد ينحرف الشريط جانبيًا أثناء التشغيل بسرعات عالية. يضمن نظام التحكم في موضع الحافة (EPC) بقاء الرقاقة المعدنية محاذية عند دخولها محطة التقطيع.
بالنسبة لرقائق الختم الساخن، وخاصةً المعدنية والهولوغرافية، تُعدّ مستشعرات الحواف فوق الصوتية الخيار الأمثل. فهي لا تتأثر بالسطح العاكس للرقاقة، الذي قد يُربك المستشعرات البصرية. أما بالنسبة للتطبيقات التي تتطلب دقة عالية في مطابقة العلامات المطبوعة، فتُوفر أنظمة الرؤية CCD خاصية الكشف التلقائي عن الحواف أو الخطوط.
يجب أن يتطابق زمن استجابة التصحيح مع سرعة القطع. عند سرعة 300 متر/دقيقة وما فوق، يجب أن يُكمل المُشغّل التصحيحات في أجزاء من الثانية؛ وإلا فلن يُمكن كبح تذبذب الحافة بشكل فعال.
معدلات السرعة: فسر الرقم بشكل صحيح
تُعلن الشركات المصنعة عن سرعات ميكانيكية قصوى تتراوح من 50 مترًا/دقيقة للطرازات الاقتصادية إلى 500 متر/دقيقة للآلات عالية الأداء. ومع ذلك، فإن سرعة التشغيل الثابتة هي المواصفة الأهم.
قد لا تحقق آلة مصممة للعمل بسرعة 500 متر/دقيقة تشغيلاً مستقراً وخالياً من العيوب إلا عند سرعة 300-350 متر/دقيقة باستخدام رقائق رقيقة. عند تقييم مواصفات السرعة، اطلب ما يلي:
• سرعة تشغيل ثابتةلسمك المادة المحدد لديك
• بيانات تقلبات التوترعند التسارع والتباطؤ والحالة المستقرة
• أداء مُثبتأثناء عملية القص التجريبية الفعلية، وليس في ظروف الكتيب.
السرعة مرتبطة ارتباطًا وثيقًا بالعرض والمادة. فآلة بعرض 1600 مم تعمل برقائق هولوغرافية رقيقة بسرعة 400 متر/دقيقة تمثل تحديًا هندسيًا مختلفًا تمامًا عن آلة بعرض 400 مم تعمل برقائق قياسية بنفس السرعة. وكلما زاد عرض المادة وقل سمكها، زادت الحاجة إلى أن يعوض نظام محرك الآلة وخوارزمية الشد وصلابة الهيكل هذا النقص.
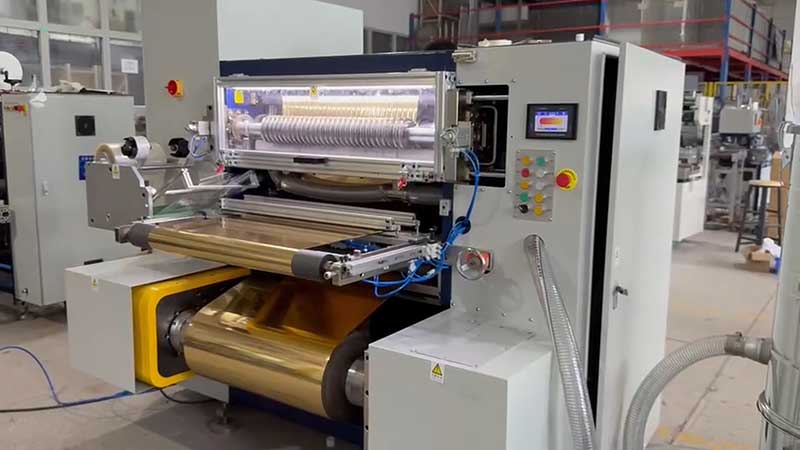
الأتمتة وكفاءة تغيير العمليات: محرك التكلفة الخفي
شهدت طلبات رقائق الختم الساخن تحولاً نحو دفعات أصغر وتنوع أكبر. ولا يمكن لآلة تستغرق ساعات لتغيير عرضها أن تخدم هذا السوق بشكل مربح، بغض النظر عن دقتها.
تحديد موضع الأدوات تلقائيًايُمكّن هذا النظام المشغل من إدخال عرض الشق المطلوب، وبعد ذلك تتحرك حوامل الشفرات الآلية إلى المواضع المبرمجة. وهذا يقلل وقت التغيير من 30-60 دقيقة إلى أقل من 5 دقائق، ويقضي على أخطاء تحديد المواضع البشرية.
إدارة الوصفاتيخزن معلمات الشد والسرعة وضغط الشفرة لكل تركيبة من المواد والعرض، مما يتيح استدعاء الطلبات المتكررة بلمسة واحدة.
التحكم في الغبار والشحنات الساكنة: حماية السطح الذي لا يمكنك رؤيته
يُنتج القطع جزيئات مجهرية من الألومنيوم والبلاستيك من الحافة المقطوعة. إذا التصقت هذه الجزيئات بسطح الرقاقة، فإنها تُصبح عيوبًا دقيقة في عملية التشكيل الحراري النهائية. تجذب الكهرباء الساكنة، التي تُشكل مشكلة خاصة مع أغشية البولي إيثيلين تيريفثالات (PET)، هذه الملوثات وتحتفظ بها.
المواصفات التي يجب البحث عنها:
• قضبان مؤينةعند نقطة القطع وقبل إعادة اللف لمعادلة الشحنة الساكنة
• بكرات تنظيف التلامسبالإضافة إلى شفط الفراغ في منطقة الشفرة لالتقاط الجسيمات من مصدرها
• فرش مضادة للكهرباء الساكنةعلى بكرات التوجيه لمنع تراكم الشحنة على طول مسار الشريط
المواصفات التي لا يمكن قياسها: أداء القطع التجريبي
لا تغني ورقة المواصفات عن تجربة المادة على الجهاز. قبل الشراء، قم بتجربة المنتج باستخدام أكثر أنواع الرقائق المعدنية التي لديك صعوبةً - سواءً كانت الأرق، أو الأكثر عرضةً للشحنات الساكنة، أو ذات الطلاء الأكثر حساسية. افحص الحافة المقطوعة تحت عدسة مكبرة بحثًا عن الشقوق الدقيقة. قِس تجانس العرض على طول لفة كاملة. تأكد من إحكام لف اللفة المعاد لفها بشكل متساوٍ من اللب إلى السطح.
الآلة التي تستوفي جميع المواصفات على الورق، ولكنها تُنتج حوافًا خشنة أو شدًا غير متناسق مع المادة، هي الآلة الخاطئة. المواصفات مهمة لأنها تُمكّن من الأداء، ولكن التجربة العملية هي التي تُثبت الأداء الحقيقي.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






