يبلغ سمك رقائق الختم الحراري عادةً 12-30 ميكرومترًا فقط، وهي تتكون من طبقة أساسية من البولي إيثيلين تيريفثالات (PET)، وطبقة فصل، وطبقة لونية، وطبقة مطلية بالألومنيوم، وطبقة لاصقة. الطبقة الأساسية رقيقة والطبقة الخارجية هشة، مما يجعلها شديدة الحساسية للشد، وحالة الأدوات، والكهرباء الساكنة أثناء عملية التقطيع. هناك مقولة شائعة في هذا المجال: "30% ختم، 70% تقطيع". يمكن أن يتسبب نتوء واحد أو تذبذب في الشد أثناء التقطيع في كسر الرقائق، أو عدم اكتمال الختم، أو حتى توقف خط الإنتاج بالكامل في آلات الختم الحراري عالية السرعة. تُصنّف هذه المقالة أسباب وحلول خمس مشكلات شائعة - النتوءات، وكسر الرقائق، والتجعد، والانحراف، وعدم استواء نهايات اللف - وفقًا لتكرار الأعطال وأولوية حلها، وذلك لتكون مرجعًا للمشغلين وموظفي الصيانة في الموقع.
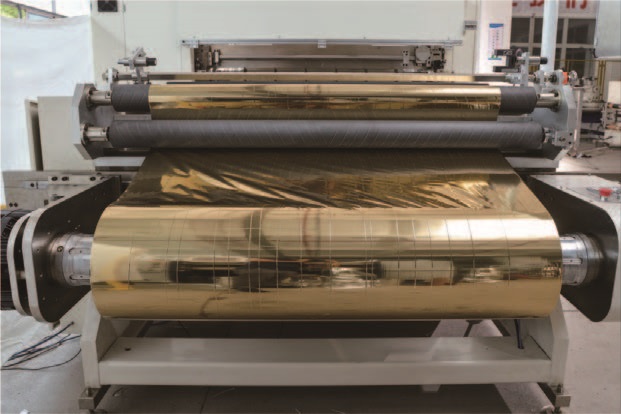
1. النتوءات، والخيوط، وتساقط البارود عند حواف الشق
تُعدّ النتوءات أكثر عيوب الجودة شيوعًا في عملية التقطيع، وتظهر على شكل شقوق مسننة، أو نتوءات خيطية الشكل، أو تساقط جزيئات مسحوق الألومنيوم. أثناء عملية التشكيل الساخن اللاحقة، تُشكّل هذه الجزيئات بقعًا متسخة وتتسبب في عدم اكتمال التشكيل، مما يُقلّل بشكل مباشر من معدل الإنتاج.
تُعدّ حالة الأداة نقطة الفحص الأساسية. فبعد تآكل الشفرات الدائرية أو المسطحة أو تشققها، لا تعود حافة القطع تقطع الرقاقة المعدنية بسلاسة عن طريق القص، بل تفصل المادة عن طريق التمزيق، تاركةً شقوقًا دقيقة على الحواف يصعب اكتشافها بالعين المجردة. طريقة التقييم بسيطة: بعد إيقاف الماكينة، المس حافة الشفرة برفق بإصبعك؛ إذا لاحظتَ أي بهتان أو تشقق موضعي، فاستبدل الشفرة أو أعد شحذها فورًا. يُعدّ كلٌّ من خلوص الشفرة وتداخلها بنفس القدر من الأهمية. بالنسبة لرقائق الختم الساخن الرقيقة، يجب ضبط خلوص الشفرة على 1.2 إلى 1.5 ضعف سُمك المادة، ويجب عادةً ضبط تداخل الشفرة العلوي والسفلي بين 0.05 و0.1 مم؛ فإذا كان التداخل صغيرًا جدًا، فلن تُقطع الرقاقة المعدنية، وإذا كان كبيرًا جدًا، فسيسحق سطحها. كما يجب عدم إغفال انحراف محور الشفرة؛ استخدم مؤشرًا لقياسه - فالانحراف القطري الذي يتجاوز 0.02 مم يتطلب تصحيحًا.
يُعدّ كلٌّ من الشدّ والكهرباء الساكنة عاملين ثانويين، لكنهما ليسا مهملين. فإذا كان شدّ اللفّ أو فكّ اللفائف منخفضًا جدًا، تهتزّ رقاقة المعدن في منطقة القطع، ويصبح القطع غير منتظم بطبيعته؛ أما إذا كان الشدّ مرتفعًا جدًا، فيحدث تشوّه ناتج عن التمدّد وتزداد النتوءات سوءًا. بالنسبة لرقائق الختم الساخن، يُنصح بالتحكّم في الشدّ عند 1.5-3 نيوتن/مم²، مع إمكانية الضبط الدقيق بناءً على سُمك الرقاقة وبيانات المورّد. وفيما يخصّ الكهرباء الساكنة، تستخدم رقائق الختم الساخن مادة البولي إيثيلين تيريفثالات (PET) كركيزة، والتي تتميّز بخصائص عزل جيّدة؛ حيث تجذب الشحنات الناتجة عن الاحتكاك عالي السرعة مسحوق الرقاقة إلى حواف القطع وأسطح بكرات التوجيه. ويمكن تركيب قضبان إزالة الشحنات الساكنة أو فوهات الهواء الأيوني قبل وبعد شفرة القطع، ويجب التأكّد من أن مقاومة تأريض الجهاز أقل من 4 أوم.

2. التمزق المتكرر للرقائق المعدنية
ينقسم كسر الرقائق إلى فئتين: الكسر المنتظم والكسر العشوائي. يشير الكسر المنتظم في الغالب إلى مشاكل في الأدوات، بينما يتطلب الكسر العشوائي فحصًا متسلسلًا لبكرات التوجيه والكهرباء الساكنة ونظام الشد.
يُعدّ تآكل الشفرة السبب الأكثر شيوعًا لكسر الرقائق المعدنية. تتسع الشقوق الدقيقة على حواف الرقائق، الناتجة عن احتكاك الشفرة المتآكلة بسطحها، بسرعة لتتحول إلى كسور كاملة تحت تأثير الشد اللاحق. إذا كان موضع الكسر يظهر باستمرار عند خط الشفرة، فيُفضّل استبدال الشفرة وإعادة ضبط التداخل. أما إذا كانت الكسور موزعة عشوائيًا، فيجب التركيز على مسار المادة: إذ يمكن أن تتسبب الجسيمات الصلبة العالقة في أسطح بكرات التوجيه، أو تراكم بقايا المواد اللاصقة، أو تعطل المحامل، في حدوث خدوش دورية أو مقاومة إضافية على سطح الرقائق، مما يؤدي إلى تركيز الإجهاد الموضعي والكسر.
الكهرباء الساكنة خطرٌ خفيٌّ يُغفل عنه بسهولة. فعندما تتراكم الشحنات الساكنة إلى مستوى معين، قد يلتصق سطح الرقاقة المعدنية فجأةً بالبكرات الموجهة أو هيكل الجهاز، مما يُحدث تغيراً مفاجئاً في المقاومة يؤدي إلى تمزق الرقاقة على الفور. إحدى طرق التشخيص البسيطة هي تشغيل الجهاز في بيئة ذات إضاءة خافتة ومراقبة ظهور شرارات زرقاء أو بنفسجية عند انفصال الرقاقة عن البكرة الموجهة؛ أو استخدام جهاز اختبار الشحنات الساكنة لقياس جهد سطح الرقاقة. إذا كانت الشحنات الساكنة واضحة، فتحقق مما إذا كان قضيب إزالة الشحنات الساكنة قد تراكم عليه الغبار وتعطل، وتأكد من أن خرج مصدر الطاقة عالي الجهد يعمل بشكل طبيعي.
في نظام الشد، يُعدّ تلف قابضات/مكابح المسحوق المغناطيسي مع مرور الوقت من أكثر المشاكل شيوعًا. فبعد الاستخدام المطوّل، يتراكم المسحوق المغناطيسي أو يتلاشى، مما يجعل عزم الدوران الناتج غير خطي. وتتمثل الأعراض الشائعة في التشغيل الطبيعي عند السرعات المنخفضة، ثمّ حدوث كسر مفاجئ في الرقاقة بعد التسارع إلى سرعة معينة. ويؤكد سماع أصوات "خشخشة" غير طبيعية أو اهتزازات أثناء التشغيل الحاجة إلى استبدال المسحوق المغناطيسي أو المجموعة بأكملها. وإذا كان مستشعر الشد مغطى بالغبار أو عالقًا ميكانيكيًا، فإنّ إشارة التغذية الراجعة تتشوه، ويُصدر جهاز التحكم أوامر غير صحيحة؛ لذا يلزم إجراء فحوصات دورية للرجوع إلى الصفر في حالة عدم التحميل، ومعايرة الحمل الثابت.
3. تجعد الرقائق المعدنية
عادةً ما يكون السبب الرئيسي للتجعد هو الشد، ولكن مجرد خفض الشد لا يُجدي نفعاً في كثير من الأحيان. ما يحتاج إلى فحص دقيق هو ما إذا كان تدرج الشد متطابقاً، وما إذا كانت بكرات التوجيه متوازية، وما إذا كان ضغط بكرات الضغط منتظماً.
تُعدّ بكرات التوجيه ومسار المادة من أهمّ الأسباب المحتملة لظهور التجاعيد الثابتة. إذا ظهرت التجاعيد باستمرار في نفس الموقع، فيجب إعطاء الأولوية لفحص توازي بكرات التوجيه وحالة سطحها في ذلك الجزء. فعدم توازي بكرات التوجيه، والخدوش السطحية، وتراكم المواد اللاصقة، وتعطل المحامل، كلها عوامل تُسبّب تفاوتًا في القوة أثناء حركة الرقاقة، مما يُنتج تجاعيد قطرية ثابتة أو طيات عرضية. ويتمثّل الحلّ الأساسي للتخلّص من التجاعيد الثابتة في فحص توازي كل بكرة توجيه (بتفاوت ≤ 0.2 مم/م)، وتنظيف سطح البكرات من الملوثات، واستبدال المحامل المتعطلة فورًا.
تتطلب التجاعيد العشوائية إعادة ضبط بكرات الشد والضغط. إذا كان شد فك اللف مرتفعًا جدًا، فإن الرقاقة تكون قد تمددت بالفعل قبل دخول منطقة القطع، ثم تعود لتتجعد بعد خروجها من الشفرة. أما إذا كان شد اللف منخفضًا جدًا، فلن يتمكن الهواء بين الطبقات من الخروج، وستُضغط التجاعيد بشكل دائم في اللفة. بالنسبة للألمنيوم المؤكسد الرقيق، يجب أن يكون شد فك اللف منخفضًا، مع تحكم مستقل مجزأ - حيث يتم ضبط شد فك اللف والقطع واللف بشكل منفصل. يُعد ضغط بكرة اللف بالغ الأهمية أيضًا: فالضغط غير الكافي يسمح باحتباس الهواء، بينما يؤدي الضغط الزائد إلى ظهور علامات طي عرضية. بالنسبة للمواد الرقيقة مثل رقائق الختم الساخن، يمكن أن يبدأ الضغط الخطي لبكرة الضغط من 0.3 إلى 0.5 كجم/سم للتجربة والضبط. أما بالنسبة للقطع العريض، فيُنصح باستخدام بكرات ضغط مجزأة بحيث يمكن ضبط الضغط في كل منطقة لف ضيقة بشكل مستقل.
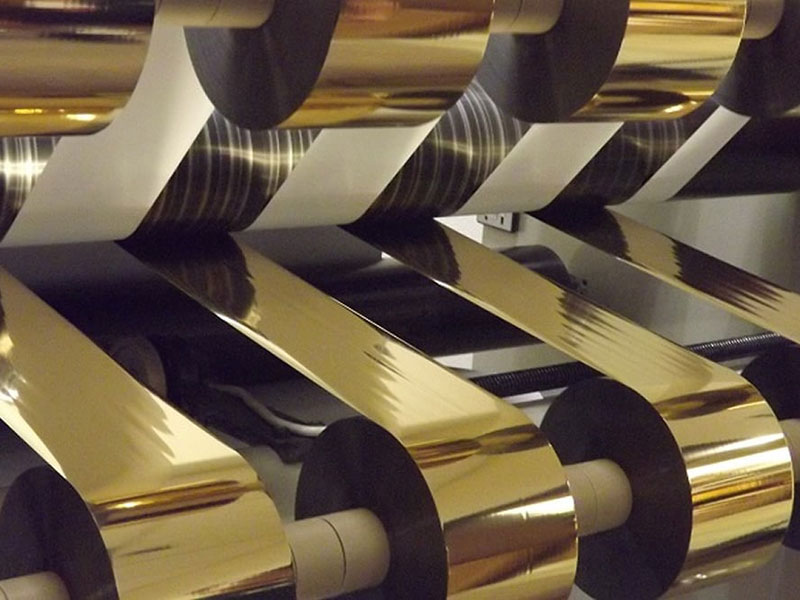
4. انحراف وعدم استواء أسطح نهاية اللف
يظهر الانحراف على شكل تذبذب جانبي لشريط الرقاقة أثناء الحركة، حيث يبدو سطح نهاية اللف على شكل "برج" أو "فوهة جرس". غالبًا ما ترتبط هذه المشكلة ارتباطًا عكسيًا بالنتوءات: فتراكم الحطام الناتج عن النتوءات على بكرات التوجيه أو مستشعرات تصحيح الانحراف يُسبب الانحراف، بينما يُؤدي الانحراف إلى دخول شريط الرقاقة إلى الشفرة بزاوية، مما يُفاقم النتوءات. لذلك، ينبغي أن يتبع استكشاف الأخطاء وإصلاحها المسار الدوري التالي: "تنظيف الماكينة بالكامل ← فحص الأدوات ← معايرة المحاذاة ← تحسين الشد ← التحقق من تصحيح الانحراف".
يُعدّ تعطل نظام تصحيح الانحراف السبب المباشر الأكثر شيوعًا. إذ يؤدي انسداد المستشعرات الكهروضوئية أو فوق الصوتية بالغبار أو بقايا الرقائق المعدنية إلى فقدان نظام التصحيح للرؤية. لذا، ينبغي تنظيف عدسات المجس بانتظام، وضبط موضع المجس عند منتصف حافة شبكة الرقائق المعدنية، وتحديد منطقة ميتة ±1 مم لتجنب التنشيط المتكرر. أما الأسباب الهيكلية فتتمثل في ضعف توازي بكرات التوجيه وعدم محاذاة فك اللفائف بشكل صحيح: فإذا لم يكن مركز البكرة الرئيسية محاذيًا للمغزل أثناء التحميل، أو إذا لم تكن محاور بكرات التوجيه متوازية، فإن شبكة الرقائق المعدنية تتلقى باستمرار مركبات القوة الجانبية أثناء الحركة، مما يؤدي إلى انحرافها تدريجيًا.
إذا تم استبعاد تصحيح الانحراف وبكرات التوجيه، واستمر عدم استواء السطح النهائي، فمن المرجح أن المشكلة تكمن في بكرات شد اللف والضغط. يُعدّ "تشغيل العملية بأكملها بقيمة شد واحدة" من أكبر المحظورات في تقطيع رقائق الختم الساخن. مع ازدياد قطر اللف من القلب الفارغ إلى اللفة الكاملة، قد تصل نسبة القطر إلى 5:1؛ وإذا ظل الشد ثابتًا، يحدث تذبذب عند الأقطار الصغيرة، وتصبح الطبقات الخارجية مشدودة للغاية عند الأقطار الكبيرة. يكمن الحل في تمكين التحكم التدريجي في الشد، بتقليل شد اللفة الكاملة إلى 60%–80% من القيمة الابتدائية. يُعدّ انحراف توازي بكرة الضغط فخًا آخر يُستهان به: إذا لم يكن محور بكرة الضغط موازيًا لعمود اللف، فسيكون أحد طرفيه مشدودًا والآخر مرتخيًا، وستتحرك لفة الفيلم قليلًا مع كل دورة، مُشكّلةً بسرعة شكلًا برجيًا. أثناء الفحص الثابت، استخدم مقياس سماكة لقياس الفجوة بين طرفي بكرة الضغط وعمود اللف؛ يجب ألا يتجاوز الخطأ 0.05 مم/م.
5. النقاط الرئيسية للصيانة اليومية
معظم أعطال القطع ليست مفاجئة، بل هي نتيجة تراكمية لتدهور تدريجي، مثل تآكل الأدوات، وتلوث سطح الأسطوانة، وتقادم المسحوق المغناطيسي. ويمكن أن يؤدي دمج العناصر الثلاثة التالية في الفحص اليومي إلى تقليل تكرار فترات التوقف غير المخطط لها بشكل ملحوظ:
الأدوات ومحاور الشفرات: بعد كل إيقاف تشغيل، افحص حافة الشفرة باللمس للتأكد من عدم وجود تآكل؛ استخدم مؤشر قياس أسبوعيًا للتحقق من استقامة محور الشفرة. بكرات التوجيه والكهرباء الساكنة: امسح سطح كل بكرة توجيه بقطعة قماش بيضاء يوميًا وتحقق من وجود خشونة أو مناطق لزجة؛ نظف غبار قضيب إزالة الكهرباء الساكنة أسبوعيًا. مكونات الشد: استمع شهريًا إلى أصوات تشغيل قابض المسحوق المغناطيسي؛ تحقق ربع سنويًا من خطية مستشعر الشد عند عدم التحميل والعودة الصفرية والتحميل. بالنسبة لفرامل المسحوق المغناطيسي المستخدمة لأكثر من عام، يمكن زيادة تيار الضبط بنسبة 10% إلى 15% للتعويض عن التدهور الطبيعي لأداء المسحوق المغناطيسي.
يكمن مفتاح تشخيص أعطال القطع في اتباع الترتيب الصحيح. ابدأ بفحص حافة الشفرة للتأكد من عدم وجود تشققات، ثم تأكد من نظافة وسلاسة بكرات التوجيه ومسار المادة، ثم تحقق من تدرج الشد وحالة إزالة الشحنات الساكنة، وأخيرًا أعد فحص تصحيح الانحراف ودقة محاذاة بكرة ضغط اللف. يغطي هذا التسلسل مصادر الأعطال الرئيسية، بدءًا من الأدوات وصولًا إلى الشد، ومن الأعطال الميكانيكية إلى الكهرباء الساكنة، مما يساعد الفنيين في الموقع على تحديد المشكلات في أسرع وقت ممكن، ويقلل من ساعات العمل والمواد المهدرة في ضبط المعلمات دون معرفة مسبقة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






