مقدمة
إذا كنت تعمل في مجال الطباعة الحرارية بالرقائق المعدنية، فأنت تعلم الحقيقة: جودة الطباعة النهائية تعتمد بشكل كبير على ما يحدث قبل وصول الرقائق إلى آلة الطباعة. مرحلة التقطيع - حيث تُحوّل اللفائف الكبيرة إلى عروض نهائية - هي التي تُحدد دقة الطباعة. وكما يقول المثل الشائع في هذا المجال: "30% حرارة، 70% تقطيع".
يبلغ سمك رقائق الختم الساخن عادةً 12-30 ميكرومترًا فقط، وهي تتكون من طبقات متعددة تشمل طبقة أساسية من البولي إيثيلين تيريفثالات، وطبقة فصل، وطبقة لونية، وطلاء ألومنيوم، ومادة لاصقة. هذا التركيب الدقيق يجعلها شديدة الحساسية لتغيرات الشد، والاهتزازات الميكانيكية، وحتى الظروف المحيطة. عندما تعمل آلات التقطيع بسرعة 200-400 متر/دقيقة مع متطلبات دقة تصل إلى ±0.1 ملم، تتراكم المشكلات الصغيرة بسرعة لتتحول إلى نفايات مكلفة.
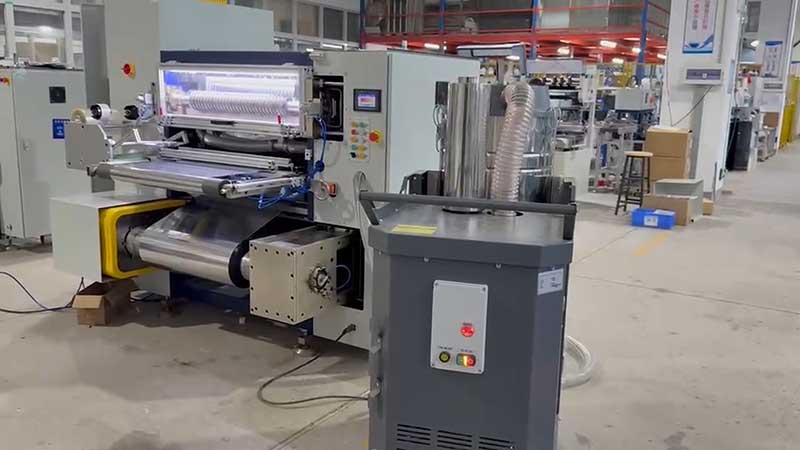
يُغطي هذا الدليل أكثر المشاكل شيوعًا التي قد تواجهها مع ماكينات تقطيع رقائق الطباعة الحرارية، ويُقدم حلولًا عملية مُجرّبة ميدانيًا. سواءً كنت تُشغّل خط تقطيع أو تحصل على لفائف التقطيع من مُورّد، فإن فهم هذه الأعطال يُساعدك على حماية الجودة وتقليل وقت التوقف.

1. النتوءات والحواف الخشنة: الشكوى الأكثر شيوعاً
كيف يبدو؟تظهر حافة الشق نتوءات خيطية، أو نمطًا مسننًا، أو بقايا متساقطة بشكل واضح. وقد يجذب سطح الرقاقة أيضًا مسحوقًا يعيق عملية الختم اللاحقة.
لماذا يحدث ذلك؟تعود النتوءات دائمًا تقريبًا إلى أحد المصادر الأربعة التالية: حالة الشفرة، أو عدم استقرار الشد، أو الكهرباء الساكنة، أو مشاكل سطح الأسطوانة.
كيفية حلها:
ابدأ بالشفراتتُعدّ الشفرات الباهتة أو المتشققة السبب الرئيسي للمشكلة. فالشفرة البالية لا تقص الرقاقة المعدنية بسلاسة، بل تتمزق، مُحدثةً شقوقًا دقيقة على طول الحافة تتسع لاحقًا لتُصبح نتوءات أو كسورًا كاملة. تحقق من وجود تشققات على الحافة، وقِس التداخل بين الشفرتين العلوية والسفلية - عادةً ما بين 0.5 و1.5 مم حسب سُمك الرقاقة المعدنية، مع استخدام الحد الأدنى من هذا النطاق للمواد الرقيقة. يجب أن تكون الخلوصات الجانبية بين الشفرات بين 0.03 و0.08 مم، أي ما يُعادل سُمك ورقة A4 تقريبًا. بالنسبة للرقائق المعدنية التي يقل سُمكها عن 12 ميكرومتر، احرص على تحقيق أدق دقة ممكنة: قصّها بسلاسة دون ضغط.
تثبيت التوتريُعدّ عدم استقرار الشدّ السبب الخفي الأكثر شيوعًا الذي يتمّ تجاهله. فعندما يتذبذب شدّ فكّ اللفائف، تتحرك شريطة الرقائق المعدنية قليلًا في منطقة القطع، مما ينتج عنه حواف متموجة أو غير منتظمة. تأكد من ثبات فرامل فكّ اللفائف أو جهاز التحكم في الشدّ. اختبار بسيط: شغّل الجهاز بسرعة منخفضة (10-20 مترًا/دقيقة) ولاحظ ما إذا كانت جميع الشرائط المشقوقة مشدودة بالتساوي. إذا كانت الشرائط الوسطى مشدودة والشرائط الطرفية مرتخية، فإن زاوية بكرة التسوية أو إعداد التناقص يحتاج إلى تعديل.
التخلص من الكهرباء الساكنةتُصنع رقائق الختم الساخن على طبقة رقيقة من البلاستيك، ويولد الاحتكاك عالي السرعة شحنات كهربائية ساكنة تجذب غبار الرقائق وبقاياها إلى حافة القطع. لذا، يُنصح بتركيب قضبان إزالة الشحنات الساكنة أو فوهات هواء مؤين قبل وبعد آلة القطع، والتأكد من أن مقاومة تأريض الجهاز أقل من 4 أوم.
نظف وافحص البكراتتتسبب الأجسام الغريبة أو تراكم المواد اللاصقة على أسطح البكرات في ضغط موضعي غير متساوٍ. امسح بكرات التوجيه بقطعة قماش نظيفة وخالية من الوبر، وتأكد من عدم وجود جزيئات عالقة قد تُخدش سطح الرقاقة.
2. انكسار الرقائق المعدنية: عند توقف الإنتاج
كيف يبدو؟يتمزق شريط الرقائق المعدنية أو ينكسر أثناء عملية التقطيع، مما يجبر خط الإنتاج على التوقف. هذا يهدر المواد، ويؤدي إلى انخفاض الإنتاجية، وغالباً ما يتكرر الأمر بمجرد بدء العملية.
لماذا يحدث ذلكيقوم العديد من المشغلين بتعديل الشد بشكل تلقائي عند انقطاع الرقاقة المعدنية. لكن الشد ليس سوى أحد أربعة مصادر محتملة. فحص هذه المصادر بالترتيب يحل أكثر من 90% من حوادث الانقطاع.
كيفية حلها:
افحص الشفرة أولاً.الشفرة غير الحادة لا تقطع، بل تمزق. تتسع الشقوق الناتجة على الحافة تحت الضغط حتى ينقطع الشريط تمامًا. إذا شعرتَ بأن حافة الشفرة غير حادة أو ظهرت عليها خدوش عند تمرير إصبعك عليها برفق (بحذر!)، فاستبدلها. تحقق أيضًا من تداخل الشفرة - عادةً ما يكون 0.05-0.1 مم لرقائق الختم الساخن - والضغط الجانبي، الذي يجب أن يكون متساويًا على كامل العرض.
افحص بكرات التوجيه وبكرات الرقائق المعدنية.تُشكل الخدوش أو المواد الغريبة أو تراكم المواد اللاصقة على أسطح البكرات شفرات صغيرة، فتقوم بكشط الرقاقة المعدنية بشكل متكرر. ويؤدي التصاق المواد اللاصقة على المحامل إلى احتكاك يجعل الرقاقة المعدنية تنزلق وتنكسر تحت الضغط. قم بتدوير كل بكرة توجيه يدويًا للتأكد من سلاسة حركتها، ونظف الأسطح بمذيب مناسب.
اختبر نظام إزالة الشحنات الساكنةيتسبب تراكم الشحنات الساكنة في التصاق الرقاقة المعدنية بالبكرات أو هيكل الجهاز، مما يُحدث مقاومة غير منتظمة قد تؤدي إلى قطع الشريط فورًا. عند التشغيل في ظروف إضاءة منخفضة، ابحث عن شرارات زرقاء بنفسجية اللون عند نقطة خروج الرقاقة من البكرة. تأكد من عدم تراكم الغبار على شريط الشحن الساكن وفقدانه لفعاليته، وتحقق من سلامة مصدر الطاقة عالي الجهد والتأريض.
ثم افحص نظام الشدإذا اجتازت الفحوصات الثلاثة الأولى بنجاح، فافحص مستشعرات الشد (المغطاة بالغبار أو العالقة ميكانيكيًا)، وقوابض/مكابح المسحوق المغناطيسي (يؤدي التقادم إلى عزم دوران غير خطي)، وإعدادات التناقص التدريجي. يُعد القابض الذي يعمل بشكل طبيعي عند السرعات المنخفضة ولكنه يكسر الرقاقة بعد التسارع علامة كلاسيكية على تدهور المسحوق المغناطيسي.
3. عدم محاذاة الحواف وبكرات "البرج"
كيف يبدوأثناء عملية التقطيع أو إعادة اللف، ينحرف شريط الرقائق المعدنية جانبياً. ويبدو سطح نهاية اللفة النهائية على شكل برج أو جرس، وقد تتصادم الحواف وتتلف الرقائق.
لماذا يحدث ذلك؟نظام تصحيح الحواف، أو توازي بكرات التوجيه، أو محاذاة فك اللفائف، كلها أمور معرضة للخطر.
كيفية حلها:
ابدأ بمستشعر التصحيحغالباً ما تُحجب المجسات الكهروضوئية والموجات فوق الصوتية بالغبار أو شظايا الرقائق المعدنية، ما يُشكل "نقطة عمياء" شائعة تُعيق عمل نظام التصحيح. لذا، يُنصح بتنظيف عدسة المجس بانتظام ووضعها في منتصف حافة الرقاقة المعدنية. اضبط منطقة ميتة بقطر ±1 مم تقريباً لتجنب التصحيحات المتكررة والمزعجة.
تحقق من توازي بكرات التوجيهتدفع البكرات غير المتوازية الرقاقة المعدنية جانبياً. استخدم أداة محاذاة ليزرية أو سلكية للتحقق من توازي محاور البكرات ضمن نطاق 0.2 مم/م. انتبه جيداً لبكرات الضغط، وبكرات الجر، والبكرات التي تسبق وتلي القاطع مباشرةً.
تحقق من محاذاة فك اللفائفيجب أن تكون اللفة الكبيرة متمركزة على عمود فك اللفائف. إذا كان قلب اللفة غير متمركز أو كان العمود غير مستوٍ، فإن الرقاقة المعدنية تتغذى بزاوية لا يمكن لأي تصحيح لاحق أن يعوضها بالكامل.
افحص حامل الشفرة بحثًا عن القوى الجانبيةقد يؤدي الضغط غير المتماثل من الشفرتين العلوية والسفلية إلى دفع الشريط إلى أحد الجانبين. تحقق من الخلوص المحوري لعمود السكين - يجب ألا يتجاوز 0.03 مم - وتأكد من أن حامل الأداة مرتب بشكل متناظر.
4. التجاعيد وعدم استواء أطراف اللفائف الجاهزة
كيف يبدو: تحتوي اللفة الملفوفة على سطح متجعد، أو انزلاق بين الطبقات، أو وجه نهائي غير مستوٍ أو مقعر، أو يظهر أنماط "لب الأقحوان" بالقرب من اللب.
لماذا يحدث ذلك: هذه مشكلة تتعلق بالتحكم في الشد في أغلب الأحيان، وتحديداً عدم كفاية شد التناقص أو ضغط اللف غير الصحيح.
كيفية حلها:
قم بتطبيق شد التناقص بشكل صحيح.مع ازدياد قطر اللفة، يؤدي الحفاظ على شد ثابت إلى ضغط الطبقات الخارجية على الطبقات الداخلية، مما يُسبب تجاعيد. يُقلل الشد المتناقص تدريجيًا من الشد مع ازدياد القطر، عادةً بمعامل تناقص يتراوح بين 15 و25%. ابدأ بشد ابتدائي يُقارب 8-12% من قوة تحمل المادة، ثم خفّضه إلى 40-70% من تلك القيمة بنهاية اللفة.
يجب مطابقة ضغط الأسطوانة مع قطر الأسطوانةتُسبب بكرات الضغط الثابتة التقليدية تناقضًا: فمع ازدياد قطر اللفة، ينخفض الشد الخارجي بينما يبقى ضغط البكرة مرتفعًا، مما يؤدي إلى ظهور التجاعيد. أما آليات بكرات الضغط المتغيرة التي تُعدّل موضعها تلقائيًا، فتمثل الحل الأمثل. إذا كانت آلتك مزودة ببكرات ثابتة، فاضبط الضغط على الحد الأدنى للنطاق المخصص للبكرات ذات الأقطار الكبيرة.
تحقق من مستشعرات شد اللفائفقد تُرسل مستشعرات الشد أو بكرات الشد المغطاة بالغبار أو العالقة ميكانيكيًا بيانات غير صحيحة إلى وحدة التحكم. تأكد من أن مؤشر الشد يعود إلى الصفر عندما تكون الآلة في وضع الخمول، وأن تغيره خطي تحت الحمل الساكن.

5. عدم انتظام عرض القطع والانحراف البُعدي
كيف يبدوعرض الشق غير متناسق من البداية إلى النهاية، أو أن اللفة النهائية ليست مربعة. قد يكون أحد الجانبين أعرض من الآخر.
لماذا يحدث ذلك: عادة ما يعود هذا إلى انحراف عمود الشفرة، أو عدم محاذاة بكرة التوجيه، أو الشد غير الصحيح مما يتسبب في تذبذب الشريط.
كيفية حلها:
قم بقياس انحراف عمود الشفرة.هذه مشكلة تتعلق بالدقة، ومن السهل إغفالها. استخدم مؤشر قياس للتحقق من الانحراف المحوري لعمود الشفرة. وللحصول على قطع دقيق للغاية، يجب ألا يتجاوز الانحراف 0.003 مم. سيؤدي تآكل المحامل أو انحناء العمود إلى تفاوت ضغط القطع مع كل دورة، مما ينتج عنه حواف متموجة أو مسننة.
تحقق من محاذاة مسار المواد بشكل عاماستخدم شريط قياس أو جهاز توسيط ليزري للتأكد من أن جميع بكرات التوجيه موازية لمستوى مرجع الماكينة. سيؤدي اختلاف يزيد عن 0.5 مم/م عبر العرض إلى انحراف المادة إلى جانب واحد.
تأكد من أن نظام التصحيح يعمل، وليس فقط "مُشغّلاً".قد يتسبب نظام التصحيح البطيء الاستجابة أو المفرط في التصحيح في تفاوت العرض أثناء بحث الآلة عن المركز. قم بتشغيل المستشعر يدويًا بتغطية أحد الجانبين، ولاحظ ما إذا كانت بكرة المحاذاة تستجيب بسلاسة في الاتجاه المعاكس.
6. الصيانة الوقائية: الحل الأمثل
معظم مشاكل القص ليست أعطالاً مفاجئة، بل تتطور بمرور الوقت نتيجة تآكل الشفرات، وتراكم الأوساخ على البكرات، وتقادم مكونات الشد. اتباع نظام صيانة بسيط يمنع معظم الأعطال الطارئة.
يوميًا:نظّف الشفرات وبكرات التوجيه وعدسات المستشعر. تأكد من عدم وجود أي تشققات واضحة في الشفرات.
أسبوعي: فحص أنظمة الهواء ومكونات النقل. التحقق من استجابة نظام الشد. فحص وظيفة إزالة الشحنات الساكنة.
شهريا:معايرة دقة الآلة. فحص انحراف عمود الشفرة وتوازي البكرات. فحص أداء قابض/فرامل المسحوق المغناطيسي.
ربع سنوياستبدل زيت التشحيم والفلاتر. راجع سجلات عمر الشفرات واستبدلها بشكل دوري بدلاً من انتظار تعطلها.
احتفظ بسجل بسيط للأعطال والمعايير ومجموعات المواد. تظهر الأنماط بسرعة - مورد رقائق معين، أو إعداد شد معين، أو تغير موسمي في الرطوبة يرتبط بمشاكل الجودة.
الخلاصة: الدقة نظام، وليست إعدادًا.
نادراً ما يكون لمشاكل تقطيع رقائق الطباعة الحرارية سبب واحد. قد يبدأ النتوء نتيجة تآكل الشفرة، ثم يتفاقم بسبب التجاذب الساكن، ويتحول إلى كسر عند ارتفاع الشد أثناء التسارع. يتعامل المشغلون والمصنعون الذين يحققون أعلى مستويات الجودة مع عملية التقطيع كنظام متكامل: تتفاعل فيه الشفرات والشد والبكرات والتحكم في الشحنات الساكنة ومناولة المواد.
بالنسبة للشركات التي تستورد رقائق التقطيع الحراري، تظل هذه المبادئ نفسها مهمة. فالمورد الذي يفهم هندسة الشفرة، وشد التناقص التدريجي، والتحكم في الشحنات الساكنة، ينتج لفائف تعمل بكفاءة أعلى على مكبس التقطيع، مع عدد أقل من الأعطال ووقت توقف أقل. عند تقييم موردي الرقائق، اسأل عن عملية التقطيع ومراقبة الجودة لديهم - فالإجابة غالباً ما توضح الفرق بين الرقائق التي تفي بالمواصفات فقط والرقائق التي تؤدي وظيفتها على أكمل وجه.
هل تواجه مشكلة محددة في عملية القص؟ يمكن لفريقنا الفني مساعدتك في تشخيص السبب الجذري واقتراح الحل الأمثل. [تواصل معنا] للاستشارة.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 آلة تقطيع الرقائق الباردة
 آلة لف شريط طباعة البطاقات
 ماكينة تقطيع شريط طباعة البطاقات
 آلة تقطيع رقائق الختم الساخن
 شق رقائق معدنية ثلاثية الأبعاد
 قاطع رقائق التحسين الرقمي
 آلة تقطيع رقائق الختم الساخن RSDS7H 1350 PLUS
 آلة تقطيع رقائق الختم الساخن (RSDS7H) 1350






